
وقتی دستگاه CNC وسط کار متوقف میشود، ابعاد قطعه اشتباه از آب درمیآید یا یکی از محورها حرکت نمیکند، بیشتر کاربران اولین کاری که میکنند تعویض قطعه است؛ در حالی که عیب یابی CNC اگر اصولی انجام شود، در بسیاری از موارد مشکل را بدون هزینه اضافی حل میکند. در این مقاله یک روش مرحلهای برای عیب یابی CNC ارائه میدهیم و ۱۲ مشکل رایج را همراه با علت و راه حل بررسی میکنیم. این راهنما برای دستگاههای روتر، پلاسما، لیزر و حکاکی با درایور پالس و جهت کاربرد دارد.
اصول کلی عیب یابی CNC
پیش از رفتن سراغ مشکلات خاص، رعایت چند اصل عیب یابی CNC را سادهتر میکند:
- یک متغیر را در هر زمان تغییر دهید. اگر همزمان چند چیز را عوض کنید، متوجه نمیشوید کدام یک علت بود.
- از سادهترین حالت شروع کنید. تغذیه، اتصال کابلها، سنسورها و دکمه اضطراری را قبل از مسائل نرمافزاری بررسی کنید.
- مشکل را قابل تکرار کنید. اگر خطا گاهی رخ میدهد، شرایطی که باعث بروز آن میشود را ثبت کنید (دما، سرعت، محور خاص، زمان).
- یادداشتبرداری کنید. هر تغییر و نتیجه آن را بنویسید تا در عیب یابی CNC به عقب برنگردید.
- قبل از دستکاری پارامترها نسخه پشتیبان بگیرید.
در عیب یابی CNC همیشه سه بخش اصلی را به ترتیب بررسی کنید: برق و سیمکشی، مکانیک و در نهایت نرمافزار و تنظیمات. این ترتیب بر اساس احتمال وقوع خطا انتخاب شده است.
ابزارهای لازم برای عیب یابی CNC
برای انجام درست عیب یابی CNC نیازی به تجهیزات گرانقیمت نیست؛ چند ابزار ساده کافی است:
- مولتیمتر برای اندازهگیری ولتاژ و پیوستگی سیمها
- ساعت اندیکاتور برای بررسی لقی و لنگی
- کولیس و فیلر برای سنجش ابعاد
- پیچگوشتی و آچارهای ست
- اسیلوسکوپ (اختیاری) برای بررسی کیفیت سیگنالهای پالس
همچنین آشنایی با مفاهیم پایه مثل کنترل حلقه باز و حلقه بسته در تشخیص علت خطا بسیار کمک میکند.
مشکل ۱: دستگاه روشن نمیشود
در عیب یابی CNC اگر کنترلر هیچ واکنشی نشان نمیدهد، از بخش برق شروع کنید. موارد زیر را بررسی کنید:
- فیوز اصلی و کلید محافظ
- ولتاژ ورودی تابلو و خروجی منبع تغذیه کنترلر
- دکمه اضطراری که ممکن است قفل مانده باشد
- اتصال کابلها و کانکتورهای شل
منبع تغذیه خراب یکی از دلایل معمول است. اصول کار آن را در مقاله منبع تغذیه چیست بخوانید. اگر تابلو برق مشکوک است، المانهای حفاظتی در تابلو برق را هم کنترل کنید.
مشکل ۲: یک محور حرکت نمیکند
یکی از رایجترین موارد عیب یابی CNC این است که فقط یک محور بیحرکت میماند. روند بررسی:
- مطمئن شوید درایور آن محور روشن است و خطا یا آلارم ندارد.
- سیگنال Enable را کنترل کنید.
- کابل پالس و جهت را بررسی کنید. جابهجا کردن کابل با محور سالم کمک میکند بفهمید مشکل از درایور است یا کنترلر.
- موتور را با دست بچرخانید تا ببینید گیر مکانیکی وجود دارد یا نه.
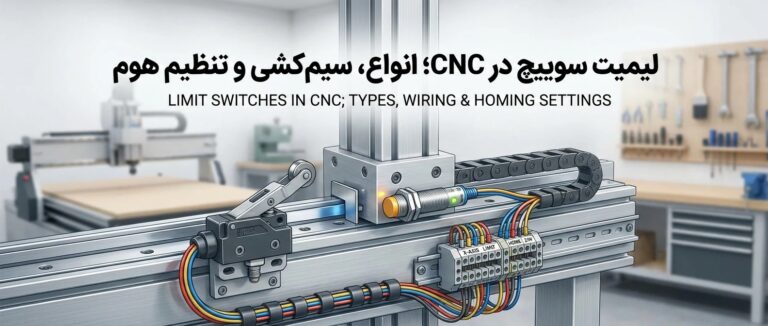
- لیمیت سوییچها را بررسی کنید؛ ممکن است سنسور فعال مانده و حرکت را قفل کرده باشد.
در عیب یابی CNC جابهجا کردن موقت اجزا بین محور سالم و محور معیوب یکی از بهترین تکنیکهاست. اطلاعات بیشتر درباره لیمیتها را در مقاله میکروسوییچ چیست ببینید.
مشکل ۳: گم شدن گام و خطای ابعاد
وقتی طرح بعد از چند بار تکرار از جای اولیه جابهجا میشود، یعنی محور گام از دست داده است. دلایل معمول:
- شتاب یا سرعت بیش از حد برای گشتاور موتور
- جریان درایور کم تنظیم شده
- اتصال شل کوپلینگ یا پولی
- نویز الکتریکی روی سیگنالها
- لقی یا گیر مکانیکی در ریل و پیچبال
راه حل این است که ابتدا شتاب و سرعت را کم کنید. اگر مشکل برطرف شد، علت در تنظیمات بوده است. در غیر این صورت مکانیک و نویز را بررسی کنید. در عیب یابی CNC برای دستگاههایی که بهطور مداوم این مشکل را دارند، ارتقا به سیستم حلقه بسته منطقی است؛ اطلاعات آن در کنترلر CNC حلقه بسته آمده است. همچنین درباره اثر شتاب شتاب در حرکت را مرور کنید.
مشکل ۴: ابعاد قطعه با طرح مطابقت ندارد
اگر دایرهها بیضی میشوند یا ابعاد در یک جهت کوچکتر یا بزرگتر است، موضوع تنظیم نادرست Steps per mm است. روش عیب یابی CNC در این مورد:
- یک حرکت ۱۰۰ میلیمتری بدهید.
- با کولیس یا خطکش دقیق، حرکت واقعی را اندازه بگیرید.
- مقدار Steps per mm را با فرمول (مقدار فعلی × ۱۰۰ ÷ مقدار واقعی) اصلاح کنید.
گاهی در عیب یابی CNC معلوم میشود خطا از نرمافزار CAM است، نه دستگاه. نحوه تعریف واحدها و خروجی را در پست پروسسور چیست بخوانید.
مشکل ۵: توقف ناگهانی وسط کار
توقف ناگهانی معمولاً یکی از این علل را دارد:
- فعال شدن اشتباهی لیمیت سوییچ یا دکمه اضطراری بهدلیل نویز
- افت ولتاژ برق ورودی
- داغ شدن درایور یا منبع تغذیه
- هنگ کردن کامپیوتر در سیستمهای مبتنی بر PC
- قطع ارتباط USB یا شبکه
در عیب یابی CNC برای این حالت، ثبت لحظه دقیق توقف و فعالیتهای همزمان (مثلاً روشن شدن اسپیندل) کمک میکند. در عیب یابی CNC معمولاً علت وقتی پیدا میشود که توقف همزمان با روشن شدن یک بار القایی بزرگ رخ میدهد.
مشکل ۶: نویز الکتریکی و خطاهای تصادفی
نویز یکی از سختترین موارد عیب یابی CNC است چون بهصورت تصادفی بروز میکند. منابع رایج نویز، اینورتر اسپیندل، موتورها و رلههاست. برای کاهش آن:
- از کابل شیلددار برای سیگنالها و فرمانها استفاده کنید.
- مسیر کابل قدرت را از کابل سیگنال جدا نگه دارید.
- اتصال زمین (ارت) تابلو و بدنه دستگاه را محکم و کوتاه کنید.
- برای اینورتر فیلتر EMI و برای بوبینها سرکوبگر (اسنابر) نصب کنید.
جزئیات چیدمان و فاصلهگذاری در اصول چیدمان قطعات در تابلو برق توضیح داده شده است. کابلها را هم با تگ سیم مشخص کنید تا در عیب یابی CNC بعدی راحتتر ردیابی شوند.
مشکل ۷: مشکل اتصال و ارتباط با کامپیوتر
گاهی نرمافزار به کنترلر وصل نمیشود یا ارتباط مرتب قطع میشود. مراحل عیب یابی CNC در این وضعیت:
- کابل USB یا شبکه را عوض کنید (کابل خراب بسیار رایج است).
- پورت دیگری از کامپیوتر را امتحان کنید.
- درایور دستگاه را مجدداً نصب کنید.
- در حالت شبکه، آدرس IP کامپیوتر و کنترلر را در یک محدوده قرار دهید.
- مدیریت انرژی ویندوز را برای پورتهای USB غیرفعال کنید.
آموزش گامبهگام این بخش را در آموزش اتصال کنترلر CNC به کامپیوتر و شبکه بخوانید.
مشکل ۸: اسپیندل روشن نمیشود یا سرعت آن تنظیم نمیشود
در این حالت در عیب یابی CNC مشکل ممکن است از اینورتر، فرمان کنترلر یا سیمکشی باشد. در عیب یابی CNC اسپیندل ابتدا اینورتر را مستقل از کنترلر امتحان کنید. اگر مستقل کار کرد، خروجی آنالوگ ۰ تا ۱۰ ولت یا فرمان رله کنترلر را اندازه بگیرید. پارامترهای فرکانس و جهت چرخش اینورتر را هم بررسی کنید. شناخت ساختار اسپیندل در اسپیندل CNC چیستکمک میکند.
مشکل ۹: هوم و نقطه مرجع اشتباه است
اگر در عیب یابی CNC میبینید دستگاه هر بار از نقطه متفاوتی شروع میکند، احتمالاً سنسور هوم ناپایدار است یا سرعت جستجوی هوم خیلی زیاد است. برای عیب یابی CNC در این بخش:
- سرعت هوم را کم کنید.
- پایه سنسور را از نظر محکم بودن بررسی کنید.
- نوع سنسور (NO یا NC و NPN یا PNP) را در تنظیمات کنترلر چک کنید.
مبانی مرجعیابی را در نقطه رفرنس در CNC ببینید.
مشکل ۱۰: کیفیت سطح پایین و لرزش ابزار
خطوط روی سطح، لکههای ناصاف یا صدای زیاد معمولاً به تنظیم ابزار، سرعت برش یا شل بودن مکانیک برمیگردد. این مورد در عیب یابی CNC بسیار رایج است. علتیابی تخصصی آن را در علت لرزش دستگاه CNC مطالعه کنید و برای تنظیم پارامترهای برش از چگونه سرعت برش CNC را افزایش دهیم کمک بگیرید.
مشکل ۱۱: داغ شدن موتور یا درایور
در عیب یابی CNC باید بدانید گرمشدن موتور تا حدی طبیعی است، اما اگر امکان لمس آن وجود ندارد، مشکل جدی است. بررسی کنید:
- جریان درایور بیش از حد تنظیم نشده باشد.
- بار مکانیکی (گیر کردن ریل یا خشک بودن روغن) وجود نداشته باشد.
- تهویه و فن تابلو سالم باشد.
روانکاری ریل و پیچبال را جدی بگیرید. نقش آن را در روغنکاری مداوم در CNC بخوانید. اگر از سروو استفاده میکنید، تنظیم پارامترها هم در گرمایش مؤثر است؛ تیون کردن سروو موتورهامفید است.
مشکل ۱۲: خطاهای نرمافزاری و G-Code
گاهی دستگاه سالم است و مشکل در کد است. اگر برنامهای در نیمه متوقف میشود یا مسیر عجیب است، فایل را در شبیهساز باز کنید. دلایل معمول: پستپروسسور اشتباه، واحد نادرست (میلیمتر بهجای اینچ) یا دستورات پشتیبانینشده. در عیب یابی CNC نرمافزاری، آموزش G-Code فارسی از صفر و راهنمای جامع G-Code به شما در خواندن کد کمک میکند.
چکلیست سریع عیب یابی CNC
این چکلیست را قبل از تماس با پشتیبانی مرور کنید تا عیب یابی CNC سریعتر پیش برود:
- آیا آلارم یا کد خطا روی درایور یا نرمافزار نمایش داده میشود؟
- آیا مشکل فقط روی یک محور است یا همه محورها؟
- آیا با سرعت کم هم رخ میدهد؟
- آیا اخیراً تغییری در سیمکشی، پارامتر یا نرمافزار انجام شده است؟
- آیا مشکل در دمای خاصی یا بعد از ساعتی کار تکرار میشود؟
پیشگیری بهتر از عیب یابی CNC
بهترین عیب یابی CNC آن است که لازم نشود. با نگهداری دورهای، بیشتر خرابیها پیش از رخ دادن شناسایی میشوند: تمیز کردن برادهها، روانکاری، بررسی سفتی کوپلینگها، کنترل اتصالات تابلو و تهیه نسخه پشتیبان پارامترها. اپراتور آگاه هم نقش مهمی دارد؛ ببینید اپراتور CNC چه چیزهایی باید بداند.
اشتباهات رایج در عیب یابی CNC
بسیاری از اپراتورها در عیب یابی CNC به جای پیدا کردن علت، فقط علامت را درمان میکنند. برای مثال کاهش سرعت ممکن است گم شدن گام را موقتاً پنهان کند، اما علت اصلی (مثلاً جریان کم درایور) باقی میماند. اشتباه دیگر، تعویض همزمان چند قطعه است؛ چنین رویکردی عیب یابی CNC را بیاثر میکند چون مشخص نمیشود کدام تغییر مشکل را حل کرده است.
اشتباه سوم، نادیده گرفتن تاریخچه خطاست. اگر مشکل پس از یک تغییر خاص شروع شده، همان تغییر اولین مظنون است. در عیب یابی CNC حرفهای همیشه از خود میپرسند «چه چیزی تازگی تغییر کرده است؟». همچنین از دستکاری بدون نسخه پشتیبان بپرهیزید، چون بازگشت به وضعیت سالم را ناممکن میکند. هر قدر دقیقتر ثبت کنید، عیب یابی CNC در دفعات بعد سریعتر خواهد بود و دانش کارگاه شما هم افزایش مییابد.
نمونه یک سناریوی واقعی عیب یابی CNC
فرض کنید دستگاه روتر شما هنگام حکاکی یک طرح بزرگ، پس از حدود بیست دقیقه کار، دایرهها را بیضی میکند. روش درست عیب یابی CNC این است که ابتدا بررسی کنید مشکل فقط روی یک محور رخ میدهد یا نه. اگر فقط محور Y دچار انحراف شده، کابل پالس آن را با محور X عوض کنید. اگر مشکل همراه کابل جابهجا شد، علت در سیم یا کانکتور است؛ اگر روی همان محور ماند، سراغ درایور و موتور بروید.
در مرحله بعد، دمای درایور و موتور را بعد از بیست دقیقه کار لمس یا اندازهگیری کنید. اگر درایور بیش از حد داغ شده، جریان تنظیمی یا تهویه تابلو مقصر است. این مثال نشان میدهد که عیب یابی CNC یک فرآیند منطقی و تکرارپذیر است، نه آزمون و خطا. در این سناریو اگر پس از خنککاری مشکل برطرف شود، علت حرارتی است و راه حل بهبود تهویه یا کاهش جریان است. با ثبت نتیجه، دفعه بعد عیب یابی CNC برای همین علامت در چند دقیقه انجام میشود و نیازی به تکرار همه مراحل نخواهد بود.
به همین ترتیب برای هر علامت دیگر هم میتوانید یک «درخت تصمیم» ساده بنویسید و کنار دستگاه نصب کنید. چنین مستندی باعث میشود عیب یابی CNC فقط به یک نفر وابسته نباشد و همه اپراتورها بتوانند مراحل ابتدایی را انجام دهند.
پرسشهای متداول درباره عیب یابی CNC
اولین قدم در عیب یابی CNC چیست؟
بررسی برق و اتصالات و خواندن پیام خطای درایور یا نرمافزار. بیشتر مشکلات از بخشهای ساده میآیند.
چطور بفهمم مشکل از مکانیک است یا الکترونیک؟
موتور را از مکانیک جدا کنید و حرکت دهید. اگر موتور روان کار کرد، مشکل مکانیکی است. در عیب یابی CNC این روش جداسازی بسیار مؤثر است.
چرا مشکل فقط گاهی رخ میدهد؟
مشکلات تصادفی معمولاً به نویز، اتصال شل یا گرمای بیش از حد ربط دارند.
جمعبندی
عیب یابی CNC هنر پیدا کردن علت اصلی با کمترین هزینه و زمان است. با رعایت ترتیب برق، مکانیک و نرمافزار، تغییر یک متغیر در هر مرحله و ثبت نتایج، میتوانید بیشتر مشکلات دستگاه را خودتان حل کنید. اگر پس از عیب یابی CNC همچنان مشکل برطرف نشد، با تیم پشتیبانی رادونیکس در ارتباط باشید و گزارش دقیق خطا، تصاویر و مشخصات دستگاه را همراه داشته باشید.