
نویسنده: نیما راد
قابلیت اسکن سطح و انطباق مسیر ابزار بر سطح اسکنشده در دستگاههای CNC
فهرست مطالب
- مقدمه و معرفی قابلیت اسکن سطح
- تجهیزات و روشهای مختلف اسکن سطح
- مراحل اسکن سطح و ایجاد نقشه ارتفاع (Height Map)
- پردازش دادههای اسکن سطح و روشهای درونیابی (Interpolation)
- انطباق مسیر ابزار با سطح واقعی قطعه (Toolpath Compensation)
- روشهای جبرانسازی مسیر ابزار بهصورت Offline و Real-Time
- اسکن سهبعدی و فناوری ماشینکاری تطبیقی (Adaptive Machining)
- کاربردهای اسکن سطح در فرآیندهای مختلف ماشینکاری CNC
- مزایا، محدودیتها و برندهای معتبر تجهیزات اسکن سطح
- جمعبندی
مقدمه
اسکن سطح یکی از قابلیتهای پیشرفته در دستگاههای CNC مدرن است که به کنترلر امکان میدهد مسیر حرکت ابزار را با سطح واقعی قطعه تطبیق دهد. در بسیاری از فرآیندهای ماشینکاری CNC فرض میشود که سطح واقعی قطعه دقیقاً در همان موقعیتی قرار دارد که در نرمافزار CAM یا برنامه CNC تعریف شده است. اما در شرایط واقعی، عواملی مانند تابداشتگی قطعه، ناصافی سطح، تغییر ضخامت مواد، خطای بستن قطعه، تغییر شکل ورق، خطای میز دستگاه یا تلرانس قطعات ریختهگری میتوانند باعث ایجاد اختلاف بین سطح واقعی قطعه و سطح تعریفشده در برنامه شوند.
یکی از روشهای پیشرفته برای برطرفکردن این مشکل، استفاده از قابلیت Surface Scanning یا Surface Mapping است. در این روش، ابتدا اسکن سطح واقعی قطعه توسط یک سیستم اندازهگیری انجام شده و سپس مسیر حرکت ابزار براساس اطلاعات سطح واقعی اصلاح میشود.
به این فرآیند معمولاً اصطلاحاتی مانند Surface Scanning، Surface Mapping، Height Map Compensation، Surface Compensation، Adaptive Toolpath و Adaptive Machining اطلاق میشود.
در سادهترین حالت، فقط موقعیت محور Z اصلاح میشود، اما در سیستمهای پیشرفتهتر سهبعدی و پنجمحوره، علاوه بر موقعیت ابزار، زاویه و جهت ابزار نیز میتواند متناسب با سطح واقعی تغییر کند.
اسکن سطح چیست؟
Surface Scanning فرآیندی است که در آن تعدادی نقطه از سطح واقعی قطعه اندازهگیری میشود. هر نقطه معمولاً شامل مختصات X، Y و Z است. با اندازهگیری تعداد زیادی از این نقاط، کنترلر یا نرمافزار میتواند شکل واقعی سطح را تخمین بزند.
برای مثال اگر سطح قطعه از نظر تئوری باید در Z = 0 قرار داشته باشد، ممکن است اسکن سطح واقعی مقادیر زیر را نشان دهد:
- X = 0، Y = 0 → Z = +0.15 mm
- X = 200، Y = 0 → Z = -0.20 mm
- X = 200، Y = 300 → Z = +0.40 mm
این اطلاعات نشان میدهد که سطح قطعه کاملاً تخت نیست. کنترلر میتواند از همین اطلاعات برای اصلاح مسیر ابزار استفاده کند.
Height Map یا نقشه ارتفاع
یکی از رایجترین روشهای نمایش سطح اسکنشده، استفاده از Height Map است. Height Map در واقع یک شبکه دوبعدی از مختصات X و Y است که برای هر نقطه، ارتفاع Z ذخیره میشود.
کنترلر با استفاده از این اطلاعات میتواند شکل تقریبی سطح واقعی قطعه را محاسبه کند. هرچه فاصله بین نقاط اسکن سطح کمتر باشد، دقت نقشه سطح افزایش پیدا میکند، اما در مقابل زمان اسکن سطح و حجم داده نیز بیشتر خواهد شد.
تجهیزات مورد استفاده برای اسکن سطح
اسکن سطح میتواند با روشهای مختلف انجام شود.
Touch Probe یکی از متداولترین روشها استفاده از Touch Probe است. در این روش، یک پراب اندازهگیری روی اسپیندل یا محور ماشین نصب میشود. کنترلر پراب را به نقاط مختلف سطح نزدیک میکند و در لحظه تماس Stylus با قطعه، موقعیت محور ثبت میشود. این مختصات بهعنوان ارتفاع سطح ذخیره خواهد شد.
Analog Scanning Probe برخلاف Touch Trigger Probe که فقط لحظه تماس را تشخیص میدهد، در Analog Scanning Probe تغییر موقعیت Stylus بهصورت پیوسته اندازهگیری میشود. این روش برای اسکن سطح سریعتر و دقیقتر سطوح سهبعدی کاربرد دارد.
Laser Sensor در این روش اندازهگیری بدون تماس انجام میشود. سنسور لیزری فاصله بین سنسور و سطح قطعه را اندازهگیری میکند. این روش برای قطعات نرم، حساس، ظریف یا سطوحی که تماس مکانیکی با آنها مناسب نیست، کاربرد زیادی دارد.
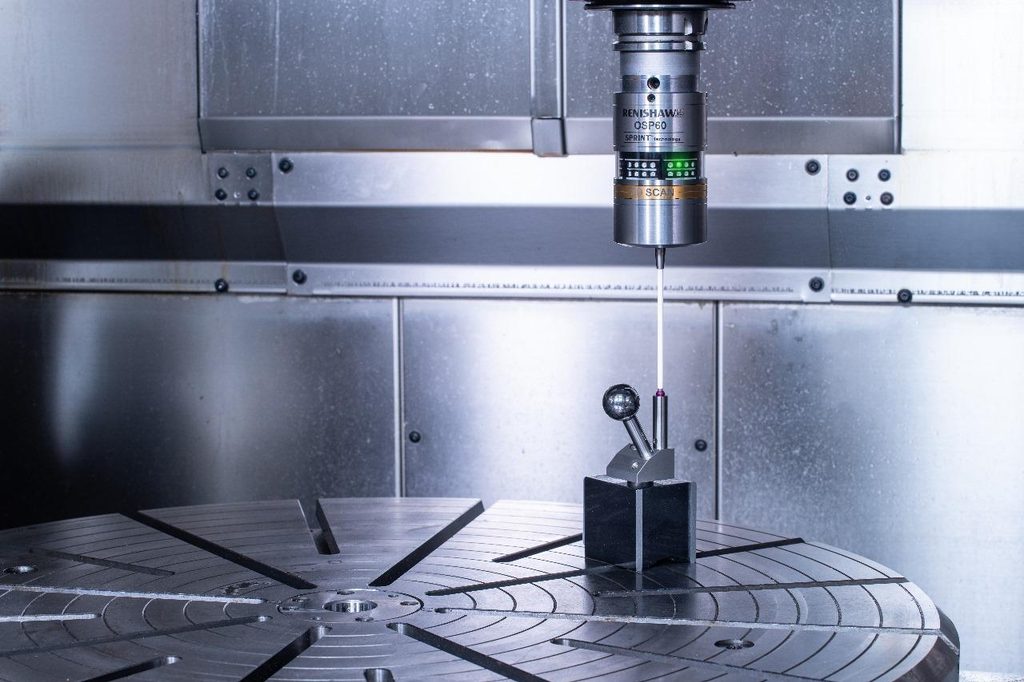
نمونه پراب صنعتی برای اسکن سطح قطعات در ماشین CNC
سایر روشها در سیستمهای پیشرفتهتر میتوان از موارد زیر نیز استفاده کرد:
- Laser Line Scanner
- Structured Light
- Confocal Sensor
- Optical Distance Sensor
- 3D Scanner
مراحل اجرای اسکن سطح
فرآیند معمول اسکن سطح در دستگاه CNC شامل مراحل زیر است.
ابتدا محدودهای که باید اسکن سطح شود مشخص میشود؛ برای مثال X Start = 0، X End = 500mm، Y Start = 0 و Y End = 300mm.
سپس فاصله نقاط اسکن سطح یا Scan Step تعیین میشود؛ برای مثال X Step = 20mm و Y Step = 20mm.
کنترلر براساس این مقادیر یک Grid یا شبکه از نقاط ایجاد میکند. سپس Probe به ترتیب به نقاط مختلف شبکه حرکت کرده و ارتفاع سطح را اندازهگیری میکند. بعد از پایان اسکن، تمام نقاط اندازهگیریشده ذخیره شده و Height Map ساخته میشود.
Interpolation بین نقاط اسکن سطح
ابزار هنگام ماشینکاری الزاماً دقیقاً از نقاطی که قبلاً در اسکن سطح ثبت شدهاند عبور نمیکند.
برای مثال فرض کنیم X = 100 → Z = 0.20mm و X = 120 → Z = 0.40mm، اما ابزار در حین ماشینکاری از X = 110 عبور کند. در این حالت کنترلر باید ارتفاع تقریبی سطح در این موقعیت را محاسبه کند. به این فرآیند Interpolation گفته میشود.
روشهای متداول عبارتاند از:
- Nearest Point
- Linear Interpolation
- Bilinear Interpolation
- Bicubic Interpolation
- Spline Interpolation
در بسیاری از سیستمهای Height Map، روش Bilinear Interpolation انتخاب مناسبی است، زیرا سرعت محاسبات بالایی داشته و رفتار نرم و قابلپیشبینی ایجاد میکند.
انطباق Toolpath با سطح واقعی
فرض کنید برنامه CAM فرمان زیر را تولید کرده باشد: X100 Y100 Z-1، یعنی ابزار باید یک میلیمتر داخل سطح قطعه حرکت کند.
اگر Surface Map نشان دهد که سطح واقعی در این نقطه Z = +0.30mm قرار دارد، کنترلر مسیر ابزار را اصلاح میکند. در حالت ساده:
Z Corrected = Z Programmed + Z Surface
بنابراین:
Z Corrected = -1 + 0.30 = -0.70mm
به این ترتیب عمق واقعی ماشینکاری همچنان یک میلیمتر نسبت به سطح قطعه باقی میماند. این همان مفهوم اصلی Surface Compensation است.
اصلاح مسیر در حین حرکت
اصلاح ارتفاع نباید فقط در ابتدا و انتهای یک حرکت انجام شود.
فرض کنید برنامه دارای فرمان G1 X500 Y0 Z-1 باشد. اگر ارتفاع سطح در طول این مسیر تغییر کند، محور Z نیز باید همزمان با حرکت X تغییر کند؛ برای مثال:
- X0 → Z-1.00
- X100 → Z-0.90
- X200 → Z-0.75
- X300 → Z-1.10
- X400 → Z-1.20
- X500 → Z-0.95
بنابراین محور Z دائماً یک حرکت جبرانی روی Toolpath اصلی انجام میدهد.
روشهای Offline و Online برای جبرانسازی مسیر ابزار
برای اجرای Surface Compensation معمولاً دو روش اصلی وجود دارد.
Offline Compensation در این روش ابتدا اسکن سطح قطعه انجام میشود. سپس نرمافزار فایل G-code را براساس Height Map پردازش میکند و یک G-code اصلاحشده جدید تولید میشود. مزیت اصلی این روش، سادهتر بودن پیادهسازی در کنترلر است. اما اگر نقشه سطح تغییر کند، G-code نیز باید دوباره تولید شود.
Online یا Real-Time Compensation در این روش G-code اصلی بدون تغییر باقی میماند. کنترلر در زمان اجرای مسیر، موقعیت فعلی X و Y را بررسی کرده و مقدار Z Correction را مستقیماً از Surface Map محاسبه میکند.
Point Cloud چیست؟
در اسکنهای پیشرفته ممکن است دادهها در قالب یک Grid منظم ذخیره نشوند. در این حالت تعداد زیادی نقطه سهبعدی از سطح اندازهگیری میشود که به مجموعه آنها Point Cloud گفته میشود. هر نقطه شامل X، Y و Z است.
Point Cloud میتواند بعداً به موارد زیر تبدیل شود: Mesh، Surface، NURBS Surface یا STL Model. این روش بیشتر در Reverse Engineering و Adaptive Machining سطوح پیچیده مورد استفاده قرار میگیرد.
تفاوت Surface Mapping و Reverse Engineering
این دو مفهوم به یکدیگر نزدیک هستند اما هدف متفاوتی دارند.
در Surface Mapping هدف اصلی بهدستآوردن میزان خطای سطح برای اصلاح مسیر ابزار است؛ بهصورت مفهومی: Compensation Map = Actual Surface – Reference Surface.
اما در Reverse Engineering هدف، بازسازی کامل هندسه قطعه است. بنابراین Reverse Engineering معمولاً به Point Cloud متراکمتر و پردازش هندسی پیچیدهتری نیاز دارد.
کاربردهای اسکن سطح در فرآیندهای مختلف ماشینکاری CNC
کاربرد در حکاکی CNC
یکی از مهمترین کاربردهای Surface Compensation در حکاکی است. فرض کنید روی یک صفحه فلزی باید نوشتهای با عمق 0.1mm حکاکی شود. اگر سطح قطعه تنها 0.2 میلیمتر تاب داشته باشد، ممکن است در بخشی از قطعه ابزار اصلاً با سطح تماس نداشته باشد و در بخش دیگر بیش از حد داخل قطعه نفوذ کند. با استفاده از اسکن سطح، محور Z دائماً تغییر کرده و عمق حکاکی نسبت به سطح واقعی تقریباً ثابت باقی میماند.
کاربرد در PCB Milling
در PCB Milling این قابلیت اهمیت بسیار زیادی دارد. عمق برش مسیرهای مسی بسیار کم است و حتی اختلاف ارتفاع چند صدم میلیمتر میتواند کیفیت برش را تغییر دهد. به همین دلیل ابتدا سطح PCB اسکن شده و Height Map تولید میشود؛ سپس مسیر ابزار براساس این نقشه اصلاح میشود.
کاربرد در ورقهای دارای تاب
ورقهای بزرگ معمولاً کاملاً تخت نیستند. در عملیاتهایی مانند Metal Engraving، Wood Engraving، Composite Machining، Plasma Cutting و Laser Processing ممکن است ارتفاع سطح در طول میز تغییر کند. Surface Mapping میتواند این تغییرات را اندازهگیری کرده و جبران کند.
کاربرد در قالبسازی و سطوح سهبعدی
در قالبسازی شرایط پیچیدهتر است، زیرا سطح مرجع خود سهبعدی است. در این حالت باید اختلاف بین Nominal Surface و Measured Surface محاسبه شود. در چنین شرایطی اصلاح ساده محور Z همیشه کافی نیست و ممکن است لازم باشد Toolpath در جهت عمود بر سطح اصلاح شود.
Surface Normal Compensation
در سطوح سهبعدی پیچیده، اصلاح فقط در راستای Z همیشه نتیجه درستی ایجاد نمیکند. فرض کنید ابزار روی سطحی با شیب زیاد حرکت میکند. اگر خطای سطح 0.2 میلیمتر باشد، حرکت 0.2 میلیمتری محور Z الزاماً معادل اصلاح 0.2 میلیمتری نسبت به سطح نیست. روش دقیقتر، اعمال اصلاح در راستای Surface Normal است. در این روش بردار Normal سطح محاسبه شده و Correction در همان جهت اعمال میشود. این موضوع در ماشینکاری سهبعدی و پنجمحوره اهمیت زیادی دارد.
اسکن سهبعدی و فناوری ماشینکاری تطبیقی (Adaptive Machining)
Adaptive Machining یکی از مراحل پیشرفتهتر Surface Compensation است. در این روش ابتدا هندسه واقعی هر قطعه اندازهگیری میشود؛ سپس Toolpath متناسب با همان قطعه تغییر میکند. این روش برای قطعاتی که شکل اولیه آنها کاملاً قابلپیشبینی نیست بسیار مناسب است.
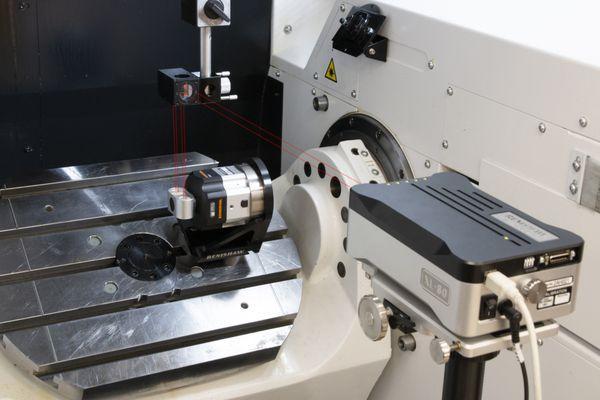
نمونه اسکن سطح قطعه روی ماشین CNC برای استخراج هندسه واقعی
کاربرد در Deburring
فرض کنید یک قطعه ریختهگری دارای لبهای باشد که موقعیت آن در هر قطعه کمی متفاوت است. اگر مسیر Deburring مستقیماً از مدل CAD اجرا شود، ابزار ممکن است دقیقاً روی لبه واقعی حرکت نکند. در Adaptive Machining ابتدا اسکن سطح قطعه انجام میشود؛ سپس موقعیت واقعی لبه تشخیص داده شده و Toolpath متناسب با هندسه واقعی اصلاح میشود.
انتخاب تعداد نقاط اسکن سطح
انتخاب Scan Resolution اهمیت زیادی دارد.
اگر فاصله نقاط زیاد باشد، زمان اسکن سطح و حجم داده کمتر میشود، اما تغییرات کوچک سطح ممکن است تشخیص داده نشوند.
اگر فاصله نقاط کم باشد، دقت مدل سطح افزایش پیدا میکند، اما زمان اسکن سطح و حجم محاسبات نیز بیشتر خواهد شد.
بنابراین Scan Step باید متناسب با ابعاد قطعه، میزان ناصافی، دقت موردنیاز و نوع عملیات انتخاب شود.
فیلترکردن دادههای اسکن سطح
اطلاعات سنسور ممکن است دارای Noise یا نقاط غیرعادی باشد؛ برای مثال:
- 0.100
- 0.102
- 0.098
- 0.450
- 0.101
مقدار 0.450 احتمالاً یک Outlier است. بنابراین یک سیستم حرفهای باید دارای قابلیتهایی مانند Noise Filtering، Outlier Detection و Smoothing باشد. در غیر این صورت ممکن است مسیر اصلاحشده باعث حرکات ناگهانی محور Z شود.
محدودکردن مقدار Compensation
یکی از مهمترین قابلیتهای ایمنی، تعیین Maximum Compensation است؛ برای مثال Maximum Positive Compensation = +2mm و Maximum Negative Compensation = -2mm.
اگر اختلاف اندازهگیریشده بیشتر از این مقدار باشد، بهتر است سیستم عملیات را متوقف کند. این شرایط میتواند نشاندهنده اشتباه در بستن قطعه، وجود مانع یا جسم خارجی، خرابی Probe، انتخاب اشتباه Work Offset یا قرار دادن قطعه نامناسب روی میز باشد.
Safe Z در فرآیند اسکن سطح
در هنگام اسکن سطح باید یک ارتفاع امن برای حرکت Probe تعریف شود. پارامترهای مهم میتوانند شامل Safe Z، Probe Start Height، Maximum Probe Depth و Probe Feedrate باشند.
Probe ابتدا با سرعت مناسب به ناحیه امن منتقل شده و سپس با Feedrate کنترلشده به سمت سطح حرکت میکند. انتخاب اشتباه این پارامترها میتواند باعث برخورد Probe با قطعه شود.
Calibration پراب
برای دستیابی به دقت مناسب باید Probe Calibration انجام شود. موارد مهم عبارتاند از Stylus Length، Stylus Radius، Probe Trigger Offset، Probe Center Offset و Probe Runout. در سیستمهای دقیق، حتی تغییر Stylus نیز میتواند نیازمند کالیبراسیون مجدد باشد.
عوامل مؤثر بر دقت اسکن سطح
دقت نهایی سیستم فقط به دقت Probe بستگی ندارد. عوامل دیگری نیز تأثیرگذار هستند:
- Servo Following Error
- خطای Ball Screw
- خطای Linear Scale
- Runout اسپیندل
- خطای Calibration
- Thermal Expansion
- لرزش دستگاه
- سرعت Probing
- کیفیت سطح قطعه
مقایسه Touch Probe و Laser Scanner
Touch Probe معمولاً برای اندازهگیری دقیق نقاط مشخص و سطوح سخت گزینه مناسبی است. مزایای آن شامل دقت بالا، پایداری مناسب و عدم حساسیت زیاد به رنگ سطح است. اما سرعت اسکن سطح نقطهبهنقطه معمولاً پایینتر است.
Laser Scanner سرعت بسیار بیشتری دارد و میتواند تعداد زیادی نقطه را در زمان کوتاه ثبت کند. اما ممکن است به رنگ سطح، بازتاب نور، شفافیت، زاویه سطح یا آلودگی سطح حساس باشد.
Continuous Scanning Probe
در سیستم Continuous Scanning، Stylus بهصورت دائمی با سطح تماس دارد. ماشین همزمان حرکت میکند و اطلاعات سطح با نرخ بالا اندازهگیری میشود. این روش نسبت به Point Probing تعداد بسیار بیشتری داده در زمان کمتر جمعآوری میکند و برای سطوح Freeform بسیار مناسب است.
ساختار فنی سیستم اسکن سطح
یک سیستم کامل Surface Compensation میتواند از قسمتهای زیر تشکیل شود: Sensor Interface، Probe Manager، Scan Path Generator، Data Acquisition، Height Map Manager، Point Cloud Manager، Filtering، Interpolation Engine، Compensation Engine، Motion Planner و Visualization.
داده از سنسور دریافت شده، پردازش میشود و در نهایت به یک مدل سطح تبدیل خواهد شد.
معماری Real-Time
در یک کنترلر CNC پیشرفته، پردازش Surface Compensation نباید باعث اختلال در Motion Cycle شود. بنابراین بهتر است Height Map قبل از شروع ماشینکاری ساخته شود. در زمان اجرا فقط مقدار Correction موردنیاز با استفاده از یک Interpolation سریع محاسبه شود.
برای مثال در یک سیستم با Cycle Time برابر 1ms: Command Position محاسبه میشود، موقعیت X و Y مشخص میشود، Height Map بررسی میشود، Z Compensation محاسبه میشود، Correction به Command Position اضافه میشود و در نهایت فرمان نهایی به محور ارسال میشود. این محاسبات باید سریع و Deterministic باشند.
محدودیت سرعت و شتاب محور Z
Surface Compensation ممکن است تغییرات زیادی روی محور Z ایجاد کند. اگر سطح در فاصله کوتاهی به شدت تغییر ارتفاع داشته باشد، محور Z باید با سرعت و شتاب بالایی حرکت کند. بنابراین باید محدودیتهای Z Velocity، Z Acceleration و Z Jerk بررسی شوند. اگر محور قادر به دنبالکردن مسیر نباشد، لازم است Feedrate کاهش پیدا کند.
استفاده از Look Ahead
Look Ahead میتواند کیفیت Surface Compensation را افزایش دهد. کنترلر مسیر آینده را بررسی میکند و از قبل میداند که چه تغییر ارتفاعی در ادامه مسیر وجود دارد. بنابراین میتواند سرعت حرکت را طوری تنظیم کند که محور Z از محدودیت سرعت و شتاب عبور نکند.
Surface Compensation در CNC پنجمحوره
در ماشین پنجمحوره، موضوع پیچیدهتر است. در این ماشینها علاوه بر موقعیت Tool Tip، جهت Tool Axis نیز اهمیت دارد. اگر سطح واقعی نسبت به CAD تغییر کرده باشد ممکن است لازم باشد هم Tool Position و هم Tool Orientation اصلاح شوند. این قابلیت در Adaptive Machining قطعاتی مانند Blade و Impeller بسیار مهم است.
مزایا، محدودیتها و برندهای معتبر تجهیزات اسکن سطح
مزایای اسکن سطح
مهمترین مزایای اسکن سطح عبارتاند از:
- حفظ عمق ثابت ماشینکاری نسبت به سطح واقعی
- کاهش تأثیر تابداشتگی قطعه
- کاهش حساسیت به خطای Setup
- افزایش کیفیت حکاکی
- افزایش دقت ماشینکاری
- کاهش نیاز به فیکسچر بسیار دقیق
- کاهش Scrap
- کاهش Rework
- امکان ماشینکاری قطعات دارای هندسه متغیر
- افزایش انعطافپذیری دستگاه CNC
محدودیتهای اسکن سطح
- اسکن سطح جایگزین دقت مکانیکی دستگاه نیست. اگر ماشین دارای Backlash، لرزش، خطای Servo یا مشکلات مکانیکی باشد، این فناوری نمیتواند تمام خطاها را جبران کند.
- اسکن سطح بسیار متراکم میتواند زمان زیادی نیاز داشته باشد.
- در سیستمهای Optical نیز ویژگی سطح قطعه میتواند روی نتیجه اندازهگیری تأثیر بگذارد.
برندهای مطرح در سیستمهای اندازهگیری CNC
از برندهای شناختهشده در زمینه Touch Probe و سیستمهای اندازهگیری CNC میتوان به موارد زیر اشاره کرد:
- Renishaw
- HEIDENHAIN
- Blum-Novotest
تفاوت Tool Length Compensation و Surface Compensation
Tool Length Compensation و Surface Compensation دو قابلیت متفاوت هستند. Tool Length Compensation مانند G43 برای جبران طول ابزار استفاده میشود. Surface Compensation برای جبران تغییر ارتفاع سطح قطعه استفاده میشود. این دو قابلیت میتوانند بهصورت همزمان فعال باشند.
بهصورت مفهومی: Programmed Z + Tool Offset + Work Offset + Surface Compensation. نحوه دقیق اعمال این Offsetها به معماری کنترلر بستگی دارد.
تفاوت Surface Compensation و THC
Surface Compensation از نظر مفهومی شباهت زیادی به Torch Height Control در دستگاه Plasma دارد. در هر دو حالت موقعیت محور Z نسبت به سطح قطعه اصلاح میشود. اما منبع اطلاعات متفاوت است.
در Surface Mapping، سطح معمولاً قبل از شروع ماشینکاری اسکن شده است. در THC، ارتفاع در زمان اجرای عملیات و معمولاً براساس Arc Voltage بهصورت Real-Time تنظیم میشود. در سیستمهای پیشرفته میتوان حتی از ترکیب Surface Map و Feedback Sensor استفاده کرد.
جمعبندی
قابلیت اسکن سطح و Toolpath Adaptation یکی از فناوریهای بسیار کاربردی در کنترلرهای CNC مدرن است. در این فناوری ابتدا سطح واقعی قطعه توسط Touch Probe، Scanning Probe، Laser Sensor یا سایر سیستمهای اندازهگیری اسکن میشود.
دادههای حاصل میتوانند بهصورت Mesh، Point Cloud، Height Map یا مدل سهبعدی ذخیره شوند. سپس کنترلر اختلاف سطح واقعی و سطح مرجع را محاسبه کرده و مسیر ابزار را اصلاح میکند. در کاربردهای ساده، اصلاح فقط روی محور Z انجام میشود، اما در سیستمهای پیشرفتهتر میتوان XYZ و حتی Tool Orientation را نیز اصلاح کرد.
اسکن سطح کاربرد زیادی در Engraving، PCB Milling، Deburring، Chamfering، قالبسازی، ماشینکاری قطعات ریختهگری، Reverse Engineering، Adaptive Machining و ماشینکاری پنجمحوره دارد.
از دید طراحی کنترلر نیز ساختار مناسب میتواند بهصورت زیر باشد:
Nominal Toolpath ← Surface Map ← Interpolation ← Surface Compensation ← Motion Planner ← Servo Command
چنین معماریای علاوه بر Surface Compensation، امکان توسعه قابلیتهای پیشرفتهتری مانند Adaptive Machining، Auto-Leveling، 3D Surface Following و Copy Machining را نیز فراهم میکند.


