
نویسنده: نیما راد
مقایسه سیستم کنترل CNC رادونیکس با TexComputer
فهرست مطالب
- کیفیت Motion Control و نرمی حرکت
- تعداد محور و محورهای Interpolated
- روش کنترل محورها
- ارتباط و پروتکلهای صنعتی
- سادگی نصب، راهاندازی و Calibration
- سادگی و کیفیت محیط کاربری
- Documentation
- قابلیت استانداردسازی برای تولید سری و OEM
- مناسب بودن کلی برای نوع و سطح ماشین
- جمعبندی
مقدمه
مقایسه کنترلر Radonix و TexComputer یکی از موضوعاتی است که ماشینسازان هنگام انتخاب سیستم کنترل مناسب برای دستگاه CNC خود با آن روبهرو میشوند. انتخاب کنترلر CNC تنها به تعداد محور یا سرعت تولید Pulse محدود نمیشود. کنترلر مناسب باید بتواند حرکت محورها را با کیفیت مناسب مدیریت کند، ورودی و خروجیهای دستگاه را کنترل نماید، محیط مناسبی برای اپراتور فراهم کند و در عین حال فرآیند طراحی، راهاندازی، عیبیابی و خدمات پس از فروش ماشین را برای سازنده سادهتر نماید.
Radonix و TexComputer هر دو سیستمهای واقعی کنترل صنعتی هستند، اما فلسفه طراحی آنها تا حدودی متفاوت است.
Radonix بیشتر بر ایجاد یک اکوسیستم CNC شامل CNC Controller، CAM-Pro، Machine Interface، Calibration، Test، Simulation و Interface Editing تمرکز دارد.
در مقابل، خانواده Power شرکت TexComputer ساختاری نزدیکتر به یک Programmable Automation Controller دارد و Motion Control، PLC و HMI را در یک پلتفرم قابلبرنامهریزی ترکیب میکند. بسته به مدل، این خانواده از کنترلرهای سادهتر تا سیستمهای بسیار پیشرفته با تعداد زیاد محور، CANopen و EtherCAT را شامل میشود.
به همین دلیل مقایسه کنترلر Radonix و TexComputer باید علاوه بر توان سختافزاری، میزان پیچیدگی لازم برای تبدیل Controller به یک ماشین CNC آماده بهرهبرداری را نیز در نظر بگیرد.
۱. کیفیت Motion Control و نرمی حرکت
کیفیت حرکت CNC تنها به حداکثر Pulse Frequency وابسته نیست. مواردی مانند Interpolation، Trajectory Planning، Acceleration، Deceleration، Jerk، S-Curve، Look Ahead، Path Smoothing، Corner Handling و پردازش Segmentهای کوتاه همگی بر رفتار واقعی ماشین تأثیر دارند.
در مسیرهای سهبعدی، Engraving، Mold، Cutting و فایلهایی با تعداد زیاد Segment، کیفیت Motion Planning اهمیت بیشتری پیدا میکند.
Radonix در مدلهایی مانند PC-Smart 4A، امکاناتی مانند چهار محور Interpolated، S-Curve Speed Profile، Hardware FIFO با ظرفیت ۲۰۰۰ Block و Pulse Frequency تا ۵۰۰ kHz برای هر محور وجود دارد.
S-Curve تغییرات شتاب را نرمتر میکند و میتواند از ایجاد شوک ناگهانی در Servo، Stepper و سیستم مکانیکی ماشین جلوگیری کند. Hardware FIFO نیز مجموعهای از فرمانهای حرکتی را قبل از اجرا در Controller نگه میدارد و به پیوستگی Motion کمک میکند.
TexComputer TexComputer نیز در این بخش قابلیتهای پیشرفتهای دارد. در خانواده Power امکاناتی مانند Look Ahead، Interpolation، Jerk Management، NURBS، Gearing و Camming در مدلها و کاربردهای مختلف وجود دارد.
در مدلهای پیشرفته، Motion بهصورت Real-Time اجرا میشود و سیستمهای جدید قادر به Sampling در بازههای بسیار کوتاه هستند. برای مثال Power A میتواند در شبکه EtherCAT از Sampling Time حدود ۵۰۰ میکروثانیه شروع کند و تعداد زیادی محور Interpolated را مدیریت کند.
Power L نیز مدل جمعوجورتری برای سیستمهای تا ۴ محور است، با HMI یکپارچه.
نتیجه مقایسه هر دو سیستم از نظر Motion قابلیتهای صنعتی مناسبی دارند. TexComputer در پروژههایی که Motion Synchronization، Jerk Management، NURBS یا تعداد زیاد محور اهمیت بالایی دارند قابلیتهای گستردهای ارائه میکند.
Radonix در مقابل، امکانات اصلی موردنیاز یک CNC متعارف را در ساختاری مشخصتر شامل Interpolation + S-Curve + Hardware FIFO + Pulse Rate بالا در اختیار ماشینساز قرار میدهد. برای بسیاری از CNCهای صنعتی سه تا شش محور، این ساختار میتواند کیفیت Motion مناسب را با Configuration سادهتری فراهم کند.
۲. تعداد محور و محورهای Interpolated
تعداد محور باید متناسب با نوع ماشین انتخاب شود، اما مهمتر از تعداد کل Axis، تعداد محورهایی است که قابلیت Interpolation همزمان دارند.
Radonix خانواده Radonix شامل کنترلرهای سه، چهار و ششمحور است. در مدلهای مربوطه، محورهای مختلف بهصورت همزمان Interpolated قابلکنترل هستند. برای مثال PC-Smart 4A دارای چهار محور Independent و Interpolated است.
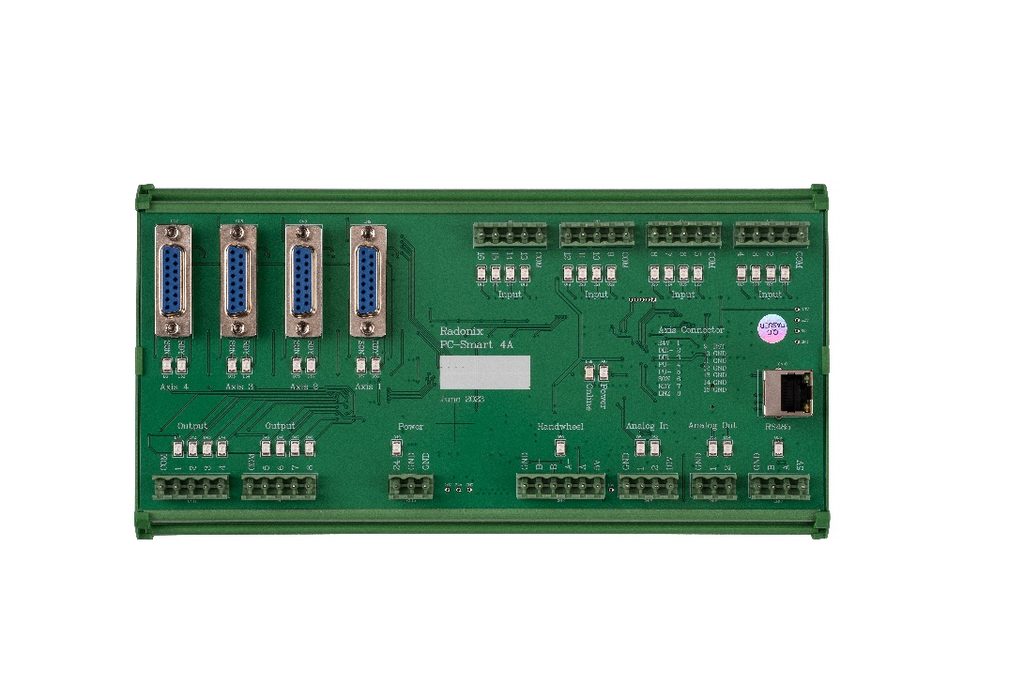
کنترلر Radonix PC-Smart 4A
TexComputer دامنه محصولات TexComputer در این بخش گستردهتر است. مدل Power L برای سیستمهای کوچک تا چهار محور مناسب است، در حالی که Power U تا ۱۲ محور Interpolated را مدیریت میکند و Power A در رده بالاتر تا حدود ۳۲ محور Interpolated را هدف قرار میدهد.
نتیجه مقایسه برای اکثر CNCهای صنعتی در محدوده سه تا شش محور، هر دو سیستم ظرفیت کافی دارند. اگر پروژه به تعداد بسیار زیاد محور، چند Channel مستقل یا ساختارهای پیچیده Motion نیاز داشته باشد، خانواده Power دامنه توسعه وسیعتری ارائه میکند. اما در ماشینهای متعارف، تعداد محورهای Radonix نیاز اصلی سیستم را با معماری سادهتری پوشش میدهد.
۳. روش کنترل محورها
یکی از مهمترین تفاوتهای کنترلرها، نحوه ارسال فرمان به Servo Drive یا Stepper Drive است.
روشهای متداول شامل Pulse / Direction، Analog ±10V، CANopen، EtherCAT، PWM و سایر شبکههای Real-Time هستند.
Radonix در خانواده متداول Smart و Pro-LAN، Position Control محور عمدتاً بر پایه Pulse / Direction انجام میشود. برای مثال PC-Smart 4A دارای چهار خروجی Pulse/Direction با فرکانس حداکثر ۵۰۰ kHz برای هر محور است. این روش با تعداد بسیار زیادی Servo Drive و Stepper Drive صنعتی سازگار است و از نظر Wiring و Commissioning نیز نسبتاً ساده است.
TexComputer TexComputer در این بخش گزینههای بیشتری ارائه میکند. بسته به مدل میتوان از Step / Direction، Analog ±10V، CANopen، EtherCAT، Mechatrolink-II و PWM / Direction استفاده کرد.
برای مثال Power U امکان ترکیب روشهای مختلف کنترل محور را فراهم میکند و میتواند Servoها را از طریق Fieldbus یا روشهای معمول Analog و Pulse کنترل کند.
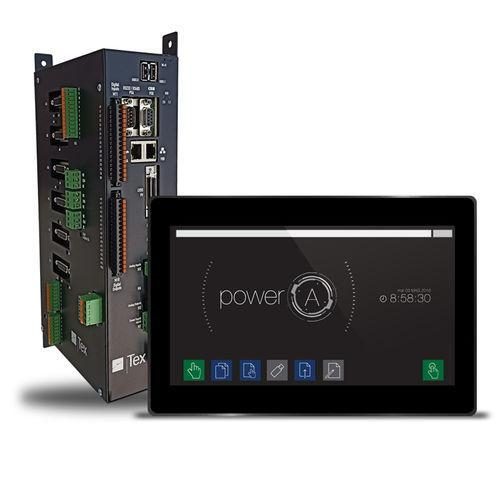
کنترلر TexComputer Power A همراه HMI
Power A: مدل High-End با کنترلر مستقل و HMI جداگانه، مناسب پروژههای Motion و Multi-Axis پیشرفته.
نتیجه مقایسه برای اکثر CNCهای متعارف مبتنی بر Pulse/Direction، معماری Radonix ساده و کاملاً کاربردی است. در ماشینهایی که شبکه Servo، کنترل Analog یا ترکیب چند روش Motion بخشی از طراحی اصلی دستگاه باشد، TexComputer انتخابهای بیشتری در اختیار مهندس قرار میدهد.
۴. تعداد و نوع I/O
کنترلر CNC علاوه بر Motion باید تجهیزات جانبی دستگاه را نیز مدیریت کند؛ برای مثال Home، Limit، Emergency Stop، Servo Alarm، Servo Ready، Tool Sensor، Spindle، Vacuum، Valve، Clamp، Lubrication و Safety Sensor.
Radonix تعداد I/O بسته به مدل متفاوت است. برای مثال PC-Smart 4A دارای 16 Digital Input، 8 Digital Output، 2 Analog Input و 2 Analog Output است. مدلهای صنعتیتر نیز I/O بیشتری در اختیار ماشینساز قرار میدهند.
TexComputer تعداد I/O در خانواده Power به شکل گستردهای قابلتوسعه است. حتی مدل نسبتاً ساده Power L دارای Digital و Analog I/O داخلی است و قابلیت توسعه محلی یا شبکهای نیز دارد. مدلهای بالاتر میتوانند تعداد بسیار بیشتری I/O داشته باشند؛ برای مثال Power N قابلیت اتصال بیش از ۲۰۰ I/O داخلی/محلی را دارد و امکان اضافهکردن I/O از طریق شبکه نیز وجود دارد.
نتیجه مقایسه برای CNCهای متعارف، I/O داخلی Radonix معمولاً بخش بزرگی از نیاز دستگاه را بدون اضافهکردن Moduleهای متعدد پوشش میدهد. برای Automationهای بسیار بزرگ با صدها I/O، معماری توسعهپذیر TexComputer ظرفیت بیشتری ارائه میکند.
۵. ارتباط و پروتکلهای صنعتی
Communication در یک سیستم CNC میتواند فقط برای ارتباط PC و Controller باشد یا کل شبکه ماشین را شامل شود.
Radonix در بسیاری از مدلهای Radonix ارتباط اصلی با PC از طریق Ethernet / LAN – TCP/IP انجام میشود. این ساختار کابلکشی سادهای ایجاد کرده و امکان نصب PC در فاصله مناسب از تابلو برق را فراهم میکند.
TexComputer TexComputer دامنه وسیعتری از Communication Protocolها را ارائه میکند. بسته به مدل میتوان از Ethernet، RS232، RS485، Modbus، CANopen و EtherCAT استفاده کرد.
نتیجه مقایسه برای یک CNC مستقل، معماری Ethernet رادونیکس ساده و مناسب است. اگر دستگاه بخشی از یک Automation Network بزرگ باشد و ارتباط با Driveها، Remote I/O و تجهیزات متعدد از طریق Fieldbus اهمیت داشته باشد، TexComputer امکانات بیشتری در اختیار System Integrator قرار میدهد.
۶. سادگی نصب، راهاندازی و Calibration
Commissioning واقعی CNC شامل نصب Controller، تنظیم Axis، Direction، Calibration، Velocity، Acceleration، Home، Limit، Input، Output و Spindle است.
Radonix Radonix برای این بخش ابزارهای اختصاصی ارائه میکند: CAM-Pro، CAM-Pro Calibrator، CAM-Pro Test و Simulation Mode. وجود Calibrator اختصاصی باعث میشود تنظیم نسبت حرکت واقعی و فرمان دادهشده با فرآیند مشخصی انجام شود. Input، Output و سایر تنظیمات ماشین نیز در اکوسیستم CAM-Pro تعریف میشوند.
TexComputer TexComputer یک Development Environment یکپارچه برای Motion، PLC و HMI ارائه میکند. Power Series با ابزارهای برنامهنویسی اختصاصی Config و Program میشود و در برخی مدلها حتی امکان ویرایش برنامه از خود Controller و بدون PC وجود دارد. این قابلیتها بسیار گستردهاند، اما برای استفاده کامل از آنها باید ساختار Programming و Automation سیستم بهخوبی شناخته شود.
نتیجه مقایسه TexComputer امکانات مهندسی بیشتری در اختیار Developer قرار میدهد. Radonix تلاش کرده است فرآیند Commissioning یک CNC را در قالب ابزارهایی مشخص و قابلفهم برای ماشینساز انجام دهد. برای پروژهای که هدف اصلی آن ساخت CNC است و نه توسعه یک Automation Platform، این تفاوت میتواند زمان راهاندازی را کاهش دهد.
۷. سادگی و کیفیت محیط کاربری
محیط کاربری باید متناسب با اپراتور واقعی دستگاه طراحی شود.
Radonix CAM-Pro بر اساس مفهوم Machine-Specific Interface طراحی شده است؛ به این معنی که Interface یک دستگاه میتواند با دستگاه دیگر کاملاً متفاوت باشد. در نتیجه اپراتور فقط Functionهایی را مشاهده میکند که برای همان ماشین موردنیاز هستند. این موضوع خصوصاً در دستگاههایی که اپراتور متخصص CNC نیست اهمیت دارد.
TexComputer در بسیاری از مدلهای Power، HMI بخشی از خود Controller است. برای مثال Power L در نسخههای دارای صفحه ۵.۷ یا ۷ اینچی و Power J+ با Panelهای مختلف Touch عرضه میشوند. HMI نیز قابل شخصیسازی است.
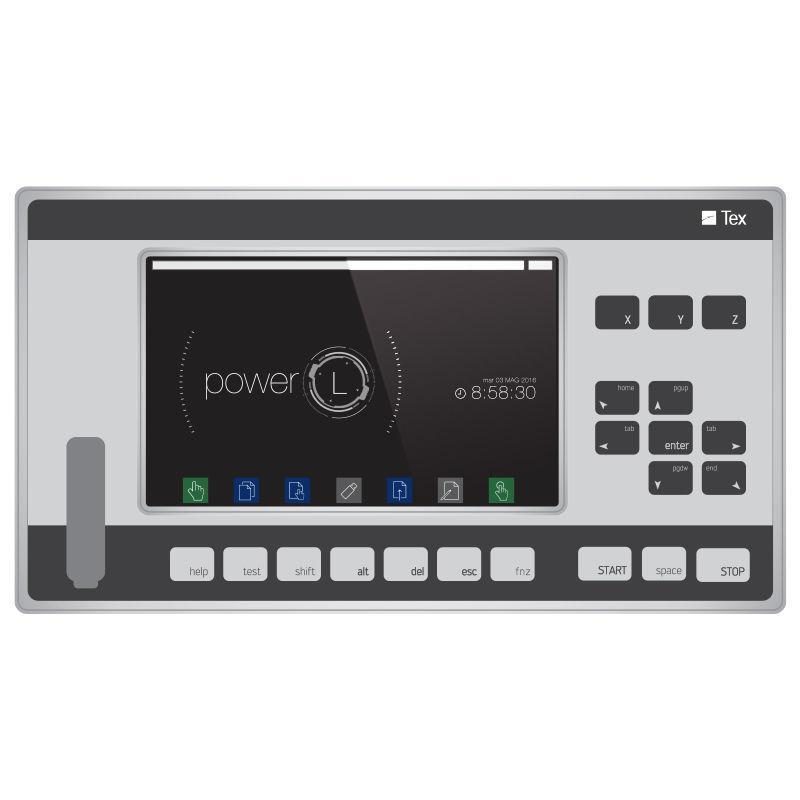
کنترلر TexComputer Power L با نمایشگر لمسی
نتیجه مقایسه هر دو سیستم امکان ساخت Interface اختصاصی دارند. TexComputer مزیت یک HMI یکپارچه و مستقل از PC را ارائه میکند. Radonix در مقابل از فضای بزرگتر PC و CAM-Pro استفاده کرده و طراحی Interface اختصاصی CNC را مستقیماً در Workflow ماشینسازی قرار داده است. انتخاب بین این دو بیشتر به فلسفه طراحی ماشین بستگی دارد.
۸. قابلیت طراحی و ویرایش Interface / HMI
ظاهر HMI بخشی از محصول نهایی ماشینساز است.
Radonix Interface Editor در CAM-Pro امکان تغییر مواردی مانند Button، Text، Image، Position، Size، Font، Color و Alignment را فراهم میکند. همچنین Elementها میتوانند به Function، Parameter، Input و Output متصل شوند. بنابراین ماشینساز میتواند بدون ساخت یک Application مستقل، ظاهر و بخشی از رفتار HMI را تغییر دهد.
TexComputer TexComputer نیز ابزار Development برای HMI دارد. Drawing Tools و ابزارهای Power Series امکان ساخت و شخصیسازی صفحات Operator Panel را فراهم میکنند و توسعه Motion، PLC و HMI در یک Platform انجام میشود.
نتیجه مقایسه هر دو سیستم در این زمینه توانمند هستند. در TexComputer توسعه HMI بخشی از یک پروژه Automation گستردهتر است. در Radonix، Interface Editor بیشتر بر نیازهای مستقیم Machine Builder متمرکز است. برای تغییر سریع ظاهر و عملکرد Interface یک CNC، Workflow رادونیکس میتواند سادهتر باشد.
۹. توسعه نرمافزاری و Logic ماشین
در ماشینهای پیشرفته، بخش زیادی از عملکرد دستگاه مربوط به Logic و Sequence است.
Radonix CAM-Pro از Function، Parameter، Variable، Input و Output برای ایجاد رفتارهای مختلف ماشین استفاده میکند. این ساختار بسیاری از Processهای متداول CNC را بدون ایجاد پروژه PLC جداگانه قابلپیادهسازی میکند.
TexComputer یکی از نقاط قوت اصلی TexComputer همین بخش است. خانواده Power یک معماری ترکیبی Motion + PLC + CNC + HMI ارائه میکند. برنامهنویسی میتواند شامل PLC Program، CNC Program و Logicهای مختلف ماشین باشد و سیستم برای Applicationهای Automation پیچیده طراحی شده است.
نتیجه مقایسه اگر پروژه نیازمند PLC Logic بسیار گسترده و Automation عمیق باشد، TexComputer امکانات بیشتری در اختیار Developer قرار میدهد. اما در یک CNC که بخش عمده نیازها با Function و I/O قابلپیادهسازی است، Radonix میتواند مسیر سادهتر و سریعتری ایجاد کند.
۱۰. Simulation، Diagnostics و ابزارهای عیبیابی
Diagnostics مناسب مستقیماً روی زمان ساخت و خدمات پس از فروش تأثیر دارد.
Radonix Radonix ابزارهایی مانند Simulation Mode، CAM-Pro Test، I/O Monitoring و Parameter Monitoring را ارائه میکند. ماشینساز میتواند بخشی از G-Code، Motion، Input، Output و Logic را قبل از اجرای واقعی ماشین بررسی کند.
TexComputer در مدلهای پیشرفته Power ابزارهای Debug بسیار قوی وجود دارد؛ برای مثال امکان Variable Monitoring، Machine Status، Breakpoint، PLC Logic Monitoring، Sequence Status و Oscilloscope برای بررسی Motion فراهم شده است.
نتیجه مقایسه از نظر Software Debugging پیشرفته، TexComputer ابزارهای بسیار قدرتمندی ارائه میکند. از دید ماشینساز یا Service Technician، ابزارهای Radonix سادهتر و مستقیماً حول Commissioning و Troubleshooting CNC سازماندهی شدهاند.
۱۱. کیفیت و کاملبودن Documentation
Documentation برای حفظ دانش فنی یک پروژه اهمیت زیادی دارد.
Radonix مستندات Radonix بخشهایی مانند Controller، Installation، Input، Output، Calibration، CAM-Pro، Interface، Functions، Parameters، Simulation و Interface Editing را پوشش میدهند.
TexComputer TexComputer نیز Documentation کاملی برای خانوادههای مختلف Hardware و Software ارائه میکند. برای Power Series، Vision Series، Ethernet Communication، HMI و ابزارهای Development، Manualهای جداگانه وجود دارد.
نتیجه مقایسه هر دو سیستم از نظر Documentation در سطح مناسبی قرار دارند. TexComputer به دلیل وسعت بیشتر Automation Platform، Documentation مهندسی گستردهتری دارد. Radonix برای یک ماشینساز CNC مسیر متمرکزتری میان Controller و Software ایجاد میکند.
۱۲. پایداری صنعتی، Isolation و مقاومت در برابر نویز
یک Controller صنعتی باید در محیطی شامل Servo Drive، VFD، Contactor، Relay، Spindle و کابلهای قدرت به شکل پایدار کار کند.
Radonix در Controllerهایی مانند PC-Smart 4A از Inputهای Isolated و Outputهای Protected استفاده میشود. ارتباط PC نیز از طریق Ethernet انجام میشود.
TexComputer TexComputer از ابتدا برای Automation صنعتی طراحی شده است. خانواده Power بر پایه Real-Time Multitasking OS کار میکند و Motion، PLC و HMI داخل Controller اجرا میشوند؛ بنابراین اجرای اصلی سیستم وابستگی کمتری به یک PC مصرفی دارد.
نتیجه مقایسه هر دو سیستم برای کار صنعتی طراحی شدهاند. یکی از مزیتهای معماری TexComputer، امکان اجرای مستقل PLC، CNC و HMI در خود Controller است. Radonix نیز با Controller سختافزاری مستقل برای Motion و ارتباط Ethernet، اجرای Motion را از پردازش عادی Windows جدا میکند. در هر دو سیستم Wiring، Grounding و Shielding صحیح همچنان نقش مهمی در Reliability دارد.
۱۳. خدمات پس از فروش و نگهداری
در ماشینسازی، Controller باید سالها پس از فروش دستگاه نیز قابلسرویس باشد.
Radonix Controller، CAM-Pro، Interface، Calibration و Test در یک اکوسیستم مشخص قرار دارند. همچنین در اطلاعات فعلی Radonix برای محصولات اصلی، دو سال Warranty و ده سال After-Sales Service اعلام شده است.
TexComputer TexComputer نیز یک Platform صنعتی قابلنگهداری است و Backup، Restore، Update و Programming در خانواده Power پشتیبانی میشوند. اما در پروژههای پیچیدهتر، تکنسین باید علاوه بر Motion با PLC، HMI و Application Logic سیستم نیز آشنا باشد.
نتیجه مقایسه برای پروژههای پیچیده، هر دو سیستم نیازمند نیروی فنی آموزشدیده هستند. در CNCهای متعارف، محدودتر بودن تعداد لایههای Development در Radonix میتواند آموزش و Troubleshooting را سادهتر کند.
۱۴. قابلیت استانداردسازی برای تولید سری و OEM
در تولید سری، قابلیت تکرار دقیق Configuration اهمیت زیادی دارد.
Radonix ماشینساز میتواند برای یک مدل ماشین، Controller، Interface، Parameters، I/O و Calibration مشخصی تعریف کند و آن را روی دستگاههای بعدی تکرار کند.
TexComputer TexComputer نیز برای OEM بسیار مناسب است. Power Family امکان توسعه یک Application کامل شامل Motion، PLC و HMI را فراهم میکند و پس از تکمیل پروژه میتوان همان Application را در ماشینهای متعدد استفاده کرد.
نتیجه مقایسه هر دو سیستم برای OEM مناسب هستند. TexComputer برای OEMهایی که تیم Automation Engineering قدرتمندی دارند آزادی توسعه بالایی فراهم میکند. Radonix میتواند برای مجموعهای که میخواهد با Development نرمافزاری کمتر سریعتر به یک CNC استاندارد و قابلتکرار برسد جذابتر باشد.
۱۵. قابلیت توسعه برای ماشینهای پیچیده و Special Purpose
پیچیدگی ماشین همیشه با تعداد محور مشخص نمیشود. ممکن است یک دستگاه دارای Automatic Loader، Tool Changer، Pneumatic Sequence، Safety Logic، تعداد زیاد Sensor، Robot، Motion Synchronization و چند Process مستقل باشد.
Radonix Radonix از طریق Interface، Functions، Parameters و I/O امکان ایجاد Processهای اختصاصی را فراهم میکند. این ساختار برای Special Purpose CNCهایی که بخش اصلی پیچیدگی آنها در Process و HMI است مناسب است.
TexComputer TexComputer در این بخش دامنه بسیار گستردهای دارد. Power Family برای CNC، Robotics، Packaging، Cartesian Robot، SCARA، Delta Robot، Palletizer و Special Machines استفاده میشود. مدلهای Power U و Power A نیز تعداد زیاد محور، Fieldbus و PLC/CNC Multitasking را پشتیبانی میکنند.
نتیجه مقایسه برای Special Purpose CNCهایی که محور اصلی توسعه آنها HMI و Process است، Radonix ساختار قابلتوجهی دارد. برای پروژههایی که به Motion بسیار گسترده، Robotics، PLCهای پیچیده و تعداد زیاد Axis نیاز دارند، TexComputer بهعنوان یک Automation Platform دامنه بیشتری ارائه میکند.
۱۶. مناسب بودن کلی برای نوع و سطح ماشین
بهتر است مناسببودن این دو سیستم را بر اساس سطح Complexity ماشین بررسی کنیم، نه بر اساس نام تکتک دستگاهها.
CNCهای صنعتی متعارف ماشینی با 3 تا 6 محور، Servo یا Stepper، Pulse/Direction، تعداد متوسط I/O، Spindle، Sensor، HMI اختصاصی و چند Process جانبی در این گروه قرار میگیرد. در چنین کاربردهایی Radonix بخش زیادی از امکانات موردنیاز را با Controller و CAM-Pro در اختیار ماشینساز قرار میدهد و میتواند فرآیند Development را ساده نگه دارد. TexComputer نیز کاملاً قادر به کنترل چنین ماشینی است، اما بخشی از توان Automation آن ممکن است در این سطح اصلاً موردِ استفاده قرار نگیرد.
ماشینهای دارای Process و HMI اختصاصی اگر پیچیدگی دستگاه بیشتر مربوط به Automatic Sequence، Tool Changer، Sensor، Loader، Pneumatic System، صفحات اپراتوری و Process Logic باشد، هر دو سیستم قابلیت مناسبی دارند. Radonix با Interface Editor و Function-Based Architecture میتواند بدون افزایش زیاد Complexity، بسیاری از این نیازها را پیادهسازی کند.
Automation و Motion Machineهای پیچیده اگر ماشین نیازمند تعداد زیاد Axis، EtherCAT، CANopen، Analog Servo Control، Electronic Gearing، Robotics، چند CNC Channel و PLC Logic گسترده باشد، TexComputer دامنه فنی وسیعتری ارائه میکند. برای مثال Power A تا ۳۲ محور Interpolated و چند CNC Channel را هدف قرار میدهد.
نتیجه کلی Radonix را میتوان بیشتر یک CNC Machine Control Platform دانست که هدف آن سادهتر کردن مسیر از Controller تا ماشین نهایی است. TexComputer بیشتر به یک Motion + PLC + CNC + HMI Automation Platform شباهت دارد که آزادی مهندسی بیشتری برای پروژههای پیچیده ایجاد میکند.
برای بسیاری از ماشینهای CNC صنعتی استاندارد و Special Purpose در محدوده سه تا شش محور، Radonix میتواند گزینهای بسیار قابلبررسی باشد؛ بهخصوص زمانی که سرعت Development، Interface اختصاصی، Commissioning ساده، آموزش اپراتور، خدمات پس از فروش و هزینه قابلپیشبینی اهمیت زیادی داشته باشند.
در پروژههایی که بخش اصلی چالش سیستم مربوط به Robotics، Fieldbus، تعداد زیاد محور یا PLC پیچیده باشد، امکانات گستردهتر TexComputer میتوانند اهمیت بیشتری پیدا کنند.
جمعبندی نهایی
Radonix و TexComputer هر دو سیستمهای جدی و حرفهای برای کنترل ماشینآلات صنعتی هستند، اما هدف طراحی آنها دقیقاً یکسان نیست.
TexComputer یک Platform قدرتمند برای Motion، PLC، CNC، HMI، Fieldbus، Robotics و Automation است و در مدلهای بالاتر میتواند تعداد بسیار زیادی محور و I/O را مدیریت کند. این قابلیتها برای پروژههای پیچیده مزیت قابلتوجهی محسوب میشوند.
Radonix در مقابل، رویکرد متمرکزتری بر ماشینسازی CNC دارد. ترکیب Controller + CAM-Pro + Interface + Calibration + Test + Simulation باعث میشود بسیاری از نیازهای یک CNC بدون ایجاد یک پروژه Automation گسترده در اختیار ماشینساز قرار گیرد.
این تفاوت را میتوان به شکل سادهتری بیان کرد: TexComputer آزادی بیشتری برای مهندسی یک سیستم Automation از پایه فراهم میکند؛ Radonix تلاش میکند بخش بیشتری از مسیر ساخت یک CNC را از قبل آماده کرده باشد.
هیچکدام از این دو رویکرد بهطور مطلق بهتر نیستند. اگر پروژه نیازمند دهها محور، Robotics، PLC پیشرفته و Fieldbusهای متعدد باشد، قابلیتهای گسترده TexComputer میتوانند بسیار ارزشمند باشند. اما اگر هدف ساخت یک CNC صنعتی با تعداد محور متعارف، Interface اختصاصی، راهاندازی سریع و خدمات پس از فروش سادهتر باشد، Radonix میتواند گزینهای بسیار منطقی باشد.
نکته مهم این است که بخشی از تفاوتهای این دو سیستم از روی Datasheet مشخص نمیشود. مواردی مانند کیفیت واقعی Motion، زمان Commissioning، سادگی ایجاد Interface، سرعت آموزش تکنسین و تجربه اپراتور باید روی ماشین واقعی ارزیابی شوند.
بنابراین حتی برای ماشینسازی که در حال حاضر از TexComputer استفاده میکند، آزمایش Radonix روی یک دستگاه یا پروژه جدید میتواند مقایسه عملی ارزشمندی ایجاد کند. هدف چنین تستی الزاماً جایگزینکردن سیستم فعلی نیست؛ بلکه مشخصکردن این موضوع است که آیا میتوان با معماری سادهتر، همان نیازهای اصلی CNC را با زمان Development، Commissioning و نگهداری کمتری تأمین کرد یا خیر.


