
نویسنده : نیما راد
نقطه رفرنس (Reference Point) در CNC چیست؟
نقطه رفرنس در CNC معمولاً به موقعیت مرجع و تکرارپذیرِ ماشین اشاره دارد که کنترلر با رفتن به آن، مکانِ واقعی محورها را با یک مبنا (Machine Coordinate) همراستا و همگام میکند. بسته به برند کنترلر/ماشین، ممکن است با نامهای Home، Reference Return یا Zero Return هم دیده شود.
در عمل، رفرنس یعنی: کنترلر یک بار محورها را به یک «علامت مرجع قابل اعتماد» میرساند (سوئیچ هوم، پراکسیمیتی + زبانه، پالس Index انکودر، یا انکودر مطلق) تا از آن به بعد بداند هر محور دقیقاً کجاست و بتواند مختصات را درست محاسبه کند.
۱. رفرنس دقیقاً چه مشکلی را حل میکند؟
بسیاری از ماشینها، خصوصاً با انکودر افزایشی/Incremental، بعد از روشن شدن، موقعیت مطلق محور را نمیدانند؛ فقط میدانند موتور حرکت کرده، اما «صفر کجاست؟» نامشخص است.
با انجام Reference Return:
- کنترلر یک مبدأ ماشین (Machine Zero) و/یا مختصات ماشین را معتبر میکند.
- محدودههای نرمافزاری (Soft Limits) و ایمنی حرکت فعال میشوند.
- امکان اجرای دقیق برنامه، بازگشت به نقاط مشخص، تعویض ابزار، و بازیابی بعد از توقف/آلارم فراهم میشود.
۲. تفاوت نقطه رفرنس با صفرهای دیگر در CNC
در CNC چند «صفر» و «مبنا» داریم که قاطی کردنشان رایج است:
| مفهوم | نام رایج | چی هست؟ | برای چی استفاده میشود؟ |
| مختصات ماشین | Machine Coordinate / G53 | دستگاه از دید کارخانه/کنترلر | مبنای واقعی محورها، محدودیتها، سرویس |
| نقطه رفرنس | Home / Reference Position | یک موقعیت تکرارپذیر برای همگامسازی | اعلام «محور کجاست»، فعال شدن soft limit، شروع کار استاندارد |
| صفر قطعه | Work Zero / WCS (مثل G54) | مبدأ برنامهنویسی روی قطعه/فیکسچر | تمام مسیرهای G-code نسبت به آن تعریف میشوند |
| صفر ابزار | Tool Length/Radius Offsets | تعریف طول/شعاع ابزار | جبران طول و قطر ابزار برای دقت ابعادی |
نکته مهم:
- صفر قطعه (G54…) را شما تعیین میکنید با لمس ابزار، پروب، فیکسچر.
- رفرنس را ماشین تعیین/تشخیص میدهد تا خودش را «کالیبره مکانی» کند.
۳. رفرنس فیزیکی چطور ساخته میشود؟ (سنسورها و روشها)
رفرنس معمولاً از ترکیب این موارد بهدست میآید:
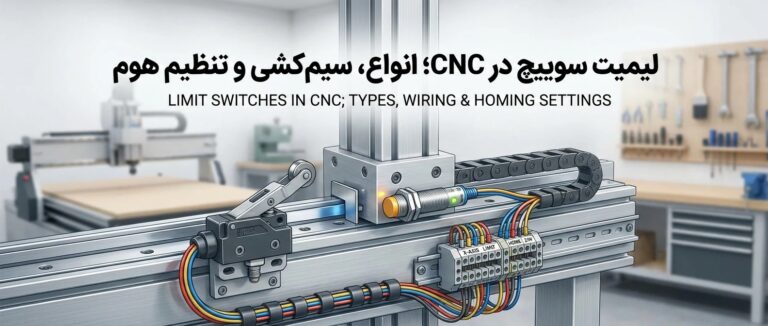
- سوئیچ Home: میکروسوئیچ، لیمیت، یا پراکسیمیتی.
- نقطه دقیقتر مانند: پالس Index انکودر (یک علامت بسیار دقیق در هر دور)، Dog/Flag به همراه سنسور (زبانهای که از جلوی پراکسیمیتی رد میشود)، یا Linear Scale Reference Mark در ماشینهای با خطکش (اسکیل).
روال رایج Homing:
- محور با سرعت مناسب به سمت سوئیچ Home میرود.
- با دیدن سوئیچ، سرعت کم میشود و Back-off انجام میدهد.
- سپس برای دقت بالاتر، روی Index/Mark قفل میکند.
- از آن لحظه، مختصات ماشین معتبر میشود.
۴. در ماشینهای با انکودر مطلق (Absolute) چه میشود؟
اگر ماشین شما Absolute Encoder داشته باشد، کنترلر میتواند بعد از روشن شدن هم موقعیت را بداند و گاهی نیاز به هومکردن هر بار نیست؛ اما همچنان ممکن است:
- برای ایمنی و بررسی مرجع،
- یا بعد از خطا/تعویض باتری/آلارم انکودر، به Reference Return نیاز باشد.
۵. ارتباط رفرنس با G-code و کنترلر
در بسیاری از کنترلرها:
- G53: یعنی حرکت در مختصات ماشین (Machine Coordinate).
- G54…G59: یعنی سیستمهای مختصات قطعه (Work Offsets).
- G28/G30: (در برخی کنترلرها) یعنی برگشت به یک نقطه مرجع/ثابت تعریفشده (ممکن است با رفرنس اشتباه گرفته شود).
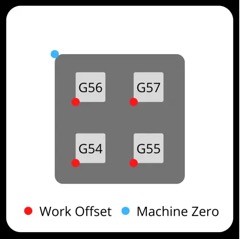
مثال ساده از Work Offsetها (G54…G59) نسبت به Machine Zero؛ برای چند فیکسچر/چند قطعه روی میز، چند «صفر قطعه» تعریف میشود و هر بار با G54/G55/… مبنای برنامه عوض میشود.
نکته: تعریف دقیق فرمانها به برند کنترلر وابسته است، اما مفهوم کلی ثابت است: رفرنس برای «اعتبار دادن به مختصات» است؛ WCS برای «تعریف مبنای برنامه روی قطعه».
۶. چرا در کار عملی مهم است؟
سناریو ۱: روشن کردن دستگاه
اگر محورها رفرنس نشده باشند:
- کنترلر ممکن است اجازه اجرای برنامه ندهد،
- یا با خطای «Not Referenced / Home Required» روبهرو شوید،
- یا soft limit غیرفعال باشد و خطر برخورد بالا برود.
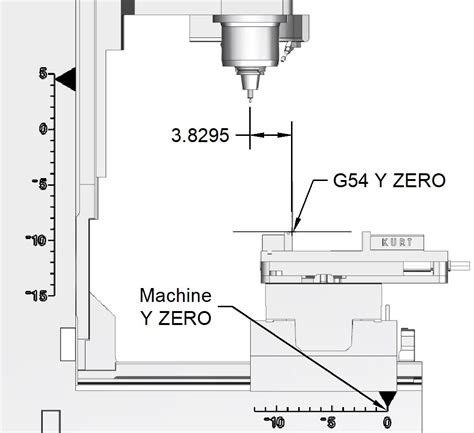
تفاوت «صفر ماشین» و «صفر قطعه (G54)»؛ این تصویر نشان میدهد Machine Zero (مبنا/مختصات ماشین) با G54 Zero (صفرِ قطعه/مبنا برنامه) یکی نیست.
سناریو ۲: تعویض ابزار
نقاط تعویض ابزار معمولاً نسبت به مختصات ماشین تعریف میشوند. اگر رفرنس اشتباه باشد:
- ابزار در جای درست قرار نمیگیرد،
- احتمال برخورد به گیره/قطعه/بدنه زیاد میشود.
سناریو ۳: توقف اضطراری یا قطع برق
بعد از برگشت برق، بدون رفرنس کردن (در سیستمهای افزایشی):
- ادامه دادن برنامه دقیق نیست چون ماشین «جای فعلی» را مطمئن نمیداند.
۷. علائم و مشکلات رایج مربوط به رفرنس
- هر بار هوم میکنید، صفر تغییر میکند ← سوئیچ Flag، نویز سنسور، سرعت هوم نامناسب، یا نبود Index.
- محور به سمت اشتباه میرود ← جهت Homing یا سیمبندی فیدبک/موتور اشتباه تنظیم شده.
- بعد از هوم، ابعاد قطعه خطا دارد ← اشتباه گرفتن رفرنس با صفر قطعه (G54)، یا آفست ابزار/قطعه غلط.
- آلارم باتری انکودر مطلق ← احتمال از دست رفتن موقعیت و نیاز به رفرنس مجدد.
یک تعریف کوتاه و استاندارد
نقطه رفرنس (Reference/Home) در CNC موقعیتی تکرارپذیر و تعریفشده روی هر محور است که کنترلر با رسیدن به آن، مختصات ماشین را معتبر کرده و مبنای اندازهگیری حرکتها، محدودیتهای نرمافزاری و عملیاتهای ایمن مانند شروع کار و تعویض ابزار را فراهم میکند. این نقطه معمولاً با سوئیچ هوم و در صورت نیاز با علامت دقیقتری مانند پالس Index انکودر تعیین میشود.
۸. منابع و مراجع
LinuxCNC — Coordinate Systems: تفکیک روشنِ مختصات ماشین (G53) و سیستمهای مختصات قطعه/Work Offsets (G54…G59.x) و اینکه چرا برنامه را نسبت به یک نقطه مرجع روی قطعه اجرا میکنند. (linuxcnc.org)
LinuxCNC — Homing Configuration (HOME_OFFSET): توضیح میدهد بعد از رسیدن محور به سوئیچ/پالس Index، کنترلر موقعیت را روی HOME_OFFSET تنظیم میکند و از آن مبدأ G53 و مرجع Soft Limits ساخته میشود. (linuxcnc.org)
Haas CNC — Mill G-codes list: تعریف رسمی کدها؛ G53 = انتخاب مختصات ماشین (Non-Modal) و G54… انتخاب سیستم مختصات قطعه (Work Coordinate Systems). (haascnc.com)
LinuxCNC — G53 Move in Machine Coordinates: تأکید میکند حرکت با G53 در سیستم مختصات ماشین است و غیرمودال بوده و باید خطبهخط نوشته شود. (linuxcnc.org)
نویسنده: نیما راد | شرکت رادنیک اتوماسیون (رادونیکس) | آذر ۱۴۰۴