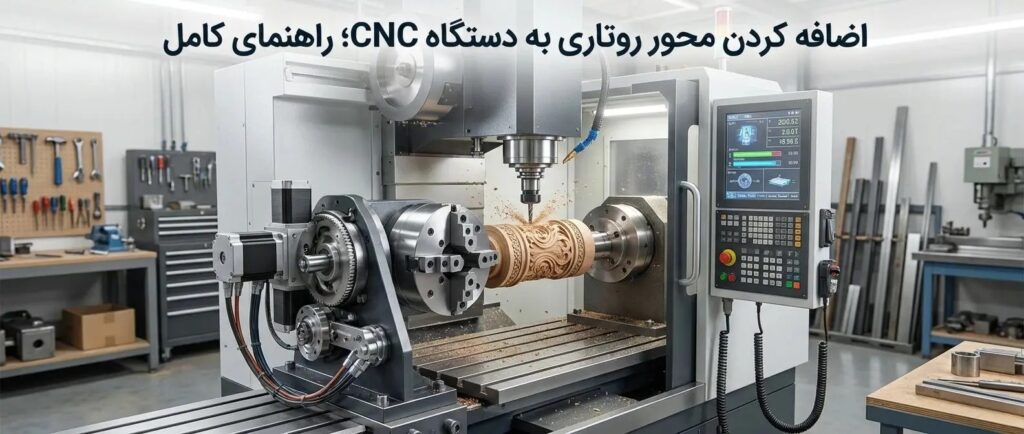
اگر با دستگاه CNC سه محوره کار میکنید و میخواهید روی سطح استوانهای، حلقه، لوله یا قطعات گرد حکاکی و فرزکاری انجام دهید، دیر یا زود به محور روتاری نیاز پیدا میکنید. خبر خوب این است که اضافه کردن محور روتاری به بیشتر دستگاههای CNC روتر، پلاسما و حکاکی کار پیچیدهای نیست؛ به شرط آنکه سختافزار مناسب انتخاب شود و کنترلر یک خروجی محور اضافه داشته باشد. در این مقاله قدمبهقدم توضیح میدهیم که محور چهارم چیست، چه زمانی لازم است، چه قطعاتی میخواهد و چطور تنظیمات آن را انجام دهید.
محور روتاری چیست و چرا به آن نیاز داریم؟
محور روتاری یا محور چرخشی، محوری است که قطعه کار را حول یک خط مرکزی میچرخاند. در اصطلاح CNC معمولاً این محور را «محور چهارم» یا «محور A» مینامند، چون حول محور X میچرخد. وقتی محور روتاری فعال باشد، ابزار میتواند بهجای کار روی یک سطح تخت، دور تا دور قطعه را ماشینکاری کند.
کاربردهای رایج محور روتاری عبارتاند از:
- حکاکی روی حلقه، انگشتر، النگو و زیورآلات استوانهای
- ساخت پایههای چوبی، ستون و دستههای گرد در نجاری
- حکاکی روی لیوان، بطری و قطعات استوانهای
- برش لوله و پروفیل گرد در دستگاههای پلاسما و لیزر
- ماشینکاری قطعات متقارنمحوری با ابزار ثابت
بدون محور چهارم، چنین کارهایی یا غیرممکن است یا باید قطعه را چند بار باز و بسته کنید که دقت را بهشدت کاهش میدهد. با افزودن محور روتاری قطعه یکبار بسته میشود و کل مسیر در یک راهاندازی انجام میشود.
انواع محور روتاری
پیش از خرید باید بدانید کدام نوع محور روتاری برای کار شما مناسب است. بهطور کلی سه دسته وجود دارد:
۱. روتاری فکدار (چاکدار)
این نوع محور روتاری یک سهنظام یا چاک دارد که قطعه را از یک سمت میگیرد. برای قطعات کوچک و سبک مثل حلقه و قطعات جواهر مناسب است و معمولاً با یک پایه مقابل (Tailstock) برای نگهداشتن سر دیگر قطعه همراه میشود.
۲. روتاری با میز گردان (محور تخت)
در این مدل محور چهارم بهصورت عمودی نصب میشود و قطعه روی یک میز دایرهای میچرخد. برای فرزکاری پنجوجهی و کار روی قطعات تخت از زوایای مختلف استفاده میشود.
۳. روتاری سنگین صنعتی
برای قطعات سنگین و لولههای بزرگ، محور روتاری با گیربکس هارمونیک یا حلزونی و موتور سروو استفاده میشود. در این حالت گشتاور و دقت اهمیت بیشتری از سرعت دارند.
قطعات لازم برای اضافه کردن محور روتاری
برای نصب محور روتاری به چهار بخش اصلی نیاز دارید:
- واحد مکانیکی روتاری: شامل بدنه، چاک و در صورت نیاز پایه مقابل.
- موتور: استپموتور یا سروو. برای کارهای سبک استپر کافی است، اما برای دقت بالا و بار سنگین سروو انتخاب بهتری است. تفاوت این دو را در مقاله تفاوت موتور استپر و سروومرور کنید.
- درایور: درایور باید با موتور و جریان آن هماهنگ باشد و ورودی پالس و جهت (Step/Dir) داشته باشد.
- کنترلر دارای محور اضافه: کنترلر باید حداقل چهار خروجی محور داشته باشد یا از ماژول گسترش استفاده کنید.
اگر کنترلر فعلی شما فقط سه محور دارد، دو راه دارید: ارتقای کنترلر یا افزودن ماژول. در سایت رادونیکس مقالهای درباره کنترلر CNC چهار محور رادونیکس و همچنین اکسپندر X4 برای گسترش محورها وجود دارد که هر دو را بررسی میکند.
نکات انتخاب موتور و گیربکس برای محور روتاری
گشتاور مورد نیاز محور چهارم به وزن و قطر قطعه و نیروی برش بستگی دارد. نکته مهم این است که اگر قطعه نامتقارن یا ناپایدار باشد، هنگام چرخش گشتاور اضافی ایجاد میشود. به همین دلیل بهتر است ۲۰ تا ۳۰ درصد حاشیه ایمنی در انتخاب موتور در نظر بگیرید.
بیشتر محورهای روتاری از نسبت تبدیل (Gear Ratio) استفاده میکنند. نسبت ۱:۱۰ یا ۱:۵۰ باعث میشود وضوح حرکت بالا برود و گشتاور افزایش یابد، اما سرعت بیشینه کم میشود. اگر به مفهوم گیربکس در سیستمهای حرکتی علاقهمندید، راهنمای گیربکس الکترونیکی میتواند مفید باشد.
پسزدگی (Backlash) هم در محور روتاری مهم است. گیربکسهای ارزانقیمت ممکن است چند دهم درجه لقی داشته باشند؛ برای حکاکی ظریف روی زیورآلات این مقدار میتواند بهوضوح در کیفیت کار دیده شود.
نصب مکانیکی محور روتاری روی دستگاه
نصب مکانیکی محور روتاری باید با دقت انجام شود، چون خطای کوچک در هممحوری بهسرعت در کار نهایی دیده میشود. مراحل زیر را دنبال کنید:
- واحد روتاری را روی میز دستگاه ببندید و موازی بودن آن با محور X را با ساعت اندیکاتور کنترل کنید.
- پایه مقابل را هممحور کنید و فاصله تا قطعه را تنظیم نمایید.
- ارتفاع مرکز محور روتاری را نسبت به ابزار اندازه بگیرید و در نرمافزار ثبت کنید.
- قطعه آزمایشی (مثلاً یک میله گرد) ببندید و لنگی آن را بسنجید. لنگی بیش از چند صدم میلیمتر قابل قبول نیست.
همچنین از تعریف درست مبدأ مختصات غافل نشوید. اگر درباره نقطه صفر و مرجعیابی اطلاعات کافی ندارید، مقاله نقطه رفرنس در CNC را بخوانید.
سیمکشی محور روتاری به کنترلر
سیمکشی محور چهارم شبیه سایر محورهاست. درایور سه سیگنال اصلی از کنترلر میگیرد: پالس (Step)، جهت (Dir) و فعالسازی (Enable). تغذیه درایور باید جدا و متناسب با موتور باشد.
- خروجی Step و Dir کنترلر را به ورودیهای درایور محور روتاری وصل کنید.
- از کابل شیلددار برای سیگنالها استفاده کنید و شیلد را فقط از یک سمت زمین کنید.
- مسیر کابل موتور را از کابل سیگنال جدا نگه دارید تا نویز ایجاد نشود.
- اگر سنسور هوم یا لیمیت دارید، آن را روی ورودی مربوط به محور چهارم تعریف کنید.
رعایت اصول تابلو برق در اینجا هم اهمیت دارد. نکات چیدمان و حفاظت را در اصول چیدمان قطعات در تابلو برق ببینید.
محاسبه پارامتر Steps per Degree برای محور روتاری
مهمترین تنظیم نرمافزاری محور روتاری، تعریف تعداد پالس به ازای هر درجه چرخش است. فرمول آن چنین است:
Steps per Degree = (تعداد گام موتور × میکرواستپ درایور × نسبت گیربکس) ÷ ۳۶۰
مثال: موتور ۲۰۰ گام در دور، درایور با میکرواستپ ۱۶ و گیربکس ۱ به ۱۰:
(۲۰۰ × ۱۶ × ۱۰) ÷ ۳۶۰ = ۸۸٫۸۹ پالس بر درجه
این عدد را در تنظیمات کنترلر برای محور چهارم وارد کنید. اگر عدد اعشاری شد، بهتر است کنترلر امکان ورود با ضریب بالا را داشته باشد تا خطای انباشته نشود. پس از وارد کردن مقدار، یک چرخش ۳۶۰ درجه دستور دهید و بررسی کنید دقیقاً یک دور کامل انجام میشود. هر انحراف نشاندهنده خطا در نسبت گیربکس یا میکرواستپ است.
تنظیم سرعت و شتاب محور روتاری
واحد حرکت محور روتاری درجه است، نه میلیمتر. بنابراین سرعت بیشینه بر حسب درجه بر دقیقه یا دور بر دقیقه تعریف میشود. مقدار شتاب را از حد پایین شروع کنید و تا جایی افزایش دهید که موتور گام از دست ندهد. برای فهم بهتر مفهوم شتاب و تأثیر آن میتوانید راهنمای شتاب در حرکت را مطالعه کنید.
اگر هنگام چرخش سریع محور چهارم صدای غیرعادی یا پرش میشنوید، سرعت را کم کنید یا شتاب را ملایمتر نمایید. در کارهای حکاکی ظریف، سرعت پایینتر و ثابت کیفیت بهتری میدهد.
تبدیل مسیر خطی به چرخشی: حکاکی دور تا دور قطعه
دو روش اصلی برای استفاده از محور روتاری وجود دارد:
روش اول: جایگزینی محور Y با A
در این روش مسیر را مثل یک طرح تخت در نرمافزار میکشید و بهجای حرکت در Y، محور A میچرخد. نرمافزار CAM مقدار Y را با توجه به قطر قطعه به درجه تبدیل میکند:
زاویه (درجه) = (طول روی محیط ÷ (π × قطر)) × ۳۶۰
مثلاً روی قطعهای به قطر ۲۰ میلیمتر، محیط حدود ۶۲٫۸ میلیمتر است و هر ۱ میلیمتر حرکت معادل حدود ۵٫۷ درجه چرخش محور روتاری میشود.
روش دوم: چهارمحوره واقعی
در این روش ابزار و محور روتاری همزمان حرکت میکنند و مسیر سهبعدی روی سطح منحنی تولید میشود. این روش به CAM پیشرفتهتر نیاز دارد و حجم کد بیشتری تولید میکند. با این روش میتوانید طرحهای پیچیدهتر را روی سطح استوانه اجرا کنید.
برای آشنایی با خروجی CAM و ساخت کد، مقالههای آموزش G-Code فارسی از صفر و پست پروسسور چیست کمک میکنند. پستپروسسور باید بهدرستی برای وجود محور روتاریتنظیم شده باشد وگرنه خروجی نامعتبر خواهد بود.
تنظیم نقطه صفر و هوم در محور روتاری
برای تکرارپذیری کار باید بتوانید همیشه از یک زاویه مشخص شروع کنید. دو رویکرد وجود دارد: استفاده از سنسور هوم روی محور چهارم یا تعریف دستی زاویه صفر قبل از هر کار. اگر قطعهها یکسان و تکراری هستند، سنسور هوم مطمئنتر است. برای سنسورهای مناسب میتوانید به بررسی انواع سنسورهای تماس و کاربرد آنها مراجعه کنید.
برای محور X و Z هم باید نقطه صفر نسبت به مرکز محور روتاری تعریف شود. معمولاً صفر Z را روی خط مرکز قطعه میگذارند تا عمق برش از همانجا حساب شود.
خطاهای رایج هنگام کار با محور روتاری
این موارد بیشترین مشکلاتی هستند که کاربران در استفاده از محور روتاری گزارش میکنند:
- طرح کشیده یا فشرده میشود: معمولاً قطر قطعه در نرمافزار اشتباه وارد شده یا مقدار Steps per Degree نادرست است.
- طرح در محل شروع و پایان همدیگر را نمیبندند: بیشتر به دلیل پسزدگی گیربکس یا گامهای از دست رفته در محور روتاری است.
- لرزش یا چتر ابزار: قطعه محکم بسته نشده یا پایه مقابل استفاده نشده است. علل لرزش را در علت لرزش دستگاه CNC بخوانید.
- داغ شدن موتور: جریان درایور بیش از حد تنظیم شده یا بار مکانیکی زیاد است.
- جهت چرخش برعکس: جهت محور را در تنظیمات کنترلر یا درایور معکوس کنید.
محور روتاری در کارهای جواهرسازی و حکاکی
در دستگاههای ساخت جواهر، محور چهارم امکان حکاکی روی سطح بیرونی و گاهی داخلی حلقه را میدهد. دقت زاویهای بالا و لقی کم در این کاربردها حیاتی است. اگر در حوزه طلا و نقره فعالیت میکنید، مقاله حکاکی CNC طلا و نقره و محور C نکات تکمیلی دارد. در کارهای ظریف از ابزارهای کوچک و سرعت اسپیندل بالا استفاده میشود؛ درباره انتخاب اسپیندل هم اسپیندل CNC چیست را ببینید.
نگهداری و کالیبراسیون دورهای محور روتاری
برای عملکرد پایدار محور روتاری این کارها را بهصورت دورهای انجام دهید:
- گریسکاری یا روغنکاری یاتاقانها و گیربکس طبق دفترچه سازنده
- بررسی سفتی پیچها و چاک و پایه مقابل
- تمیز کردن برادهها از اطراف چاک و موتور
- تست مجدد دقت یک دور کامل محور روتاری هر چند ماه یکبار
اهمیت روانکاری در سیستمهای حرکتی را در مقاله روغنکاری مداوم در CNC بخوانید.
پرسشهای متداول درباره محور روتاری
آیا هر کنترلر CNC از محور روتاری پشتیبانی میکند؟
خیر. کنترلر باید حداقل چهار محور فعال داشته باشد یا ماژول گسترش محور را بپذیرد. قبل از خرید محور چهارم مشخصات کنترلر را بررسی کنید.
محور روتاری را با استپموتور بگیرم یا سروو؟
برای کار سبک و بودجه محدود استپر مناسب است. برای دقت بالا، سرعت بیشتر و بار سنگینتر، محور روتاری با سروو انتخاب بهتری است.
آیا میتوان محور روتاری را روی دستگاه پلاسما استفاده کرد؟
بله. برای برش لوله و پروفیل از محور روتاری استفاده میشود، اما کنترل ارتفاع مشعل و تنظیمهای مخصوص پلاسما باید متناسب با شکل لوله باشد.
بیشترین دقت محور روتاری به چه چیزی بستگی دارد؟
دقت محور روتاری بیشتر به کیفیت گیربکس، میزان لقی، هممحوری قطعه و تنظیم درست پارامترهای کنترلر وابسته است.
جمعبندی
اضافه کردن محور روتاری به دستگاه CNC، دامنه کار شما را از سطوح تخت به قطعات استوانهای و گرد گسترش میدهد. با انتخاب درست موتور و گیربکس، سیمکشی اصولی، محاسبه دقیق Steps per Degree و تنظیم درست نقطه صفر، میتوانید به دقت قابل قبولی برسید. اگر کنترلر شما محور اضافه ندارد، ابتدا گزینههای ارتقا یا گسترش محور را بررسی کنید و سپس محور روتاری را نصب نمایید. برای مشاوره درباره انتخاب کنترلر و محور مناسب با تیم رادونیکس در ارتباط باشید.