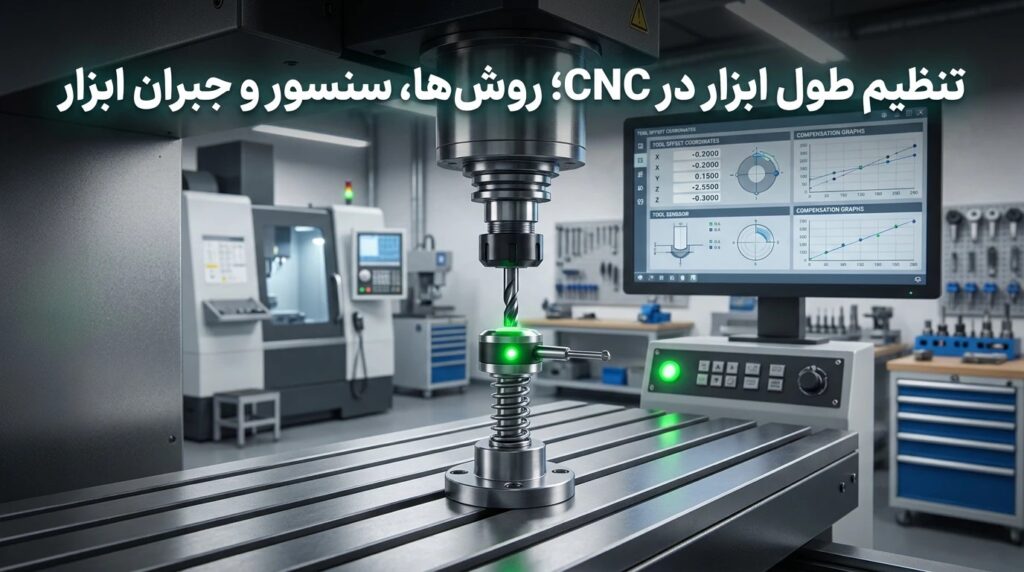
یکی از دلایل اصلی شکستن فرز، حکاکی بیش از حد عمیق یا برش در هوا، تنظیم طول ابزار نادرست است. هر بار که ابزار را عوض میکنید یا حتی ابزار را شل و دوباره میبندید، فاصله نوک ابزار تا نقطه صفر Z تغییر میکند. اگر تنظیم طول ابزار را درست انجام ندهید، کار با خطای عمق شروع میشود و قطعه یا ابزار آسیب میبیند. در این مقاله روشهای دستی و خودکار تنظیم طول ابزار در دستگاه CNC، نحوه استفاده از سنسور و جبران طول ابزار (Tool Length Offset) را توضیح میدهیم.
تنظیم طول ابزار چیست و چرا مهم است؟
هر ابزار CNC طول متفاوتی دارد. حتی دو فرز با مشخصات یکسان، بسته به طول بیرونزدگی از کلت، در ارتفاعهای متفاوتی قرار میگیرند. تنظیم طول ابزار یعنی به کنترلر بگوییم نوک ابزار فعلی چه فاصلهای با یک مرجع ثابت دارد، تا کنترلر بتواند عمق برش را دقیق اعمال کند.
اهمیت تنظیم طول ابزار در این موارد دیده میشود:
- جلوگیری از برخورد ابزار با قطعه یا میز
- تضمین عمق یکسان در کارهای چندابزاره
- تکرارپذیری هنگام تعویض ابزار (دستی یا خودکار)
- کاهش ضایعات و زمان راهاندازی
اگر در دستگاه شما تعویض ابزار خودکار وجود دارد، تنظیم طول ابزار حتی حیاتیتر است. درباره این سیستمها در تعویض ابزار اتوماتیک در CNC بخوانید.
مفاهیم پایه قبل از تنظیم طول ابزار
برای درک بهتر تنظیم طول ابزار باید با چند مفهوم آشنا باشید:
- نقطه صفر قطعه (Work Zero): مبدأ مختصات روی قطعه که معمولاً سطح بالایی آن است. توضیح بیشتر در نقطه رفرنس در CNC آمده است.
- جبران طول ابزار (TLO): مقداری که اختلاف طول هر ابزار را نسبت به مرجع جبران میکند.
- ابزار مرجع: ابزاری که صفر Z با آن تعریف شده و بقیه ابزارها نسبت به آن سنجیده میشوند.
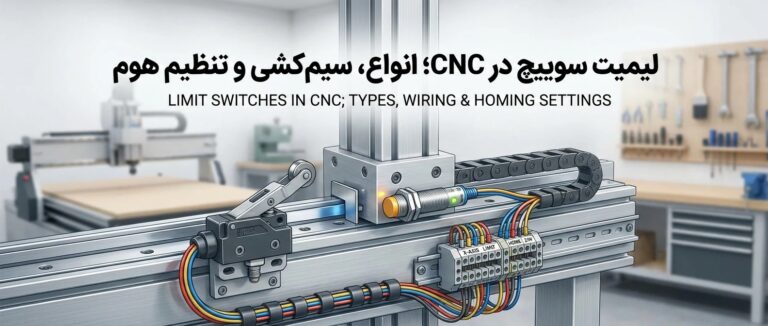
- سنسور طول ابزار (Tool Setter): قطعهای در موقعیت ثابت روی میز که برخورد نوک ابزار با آن، اندازهگیری خودکار انجام میدهد.
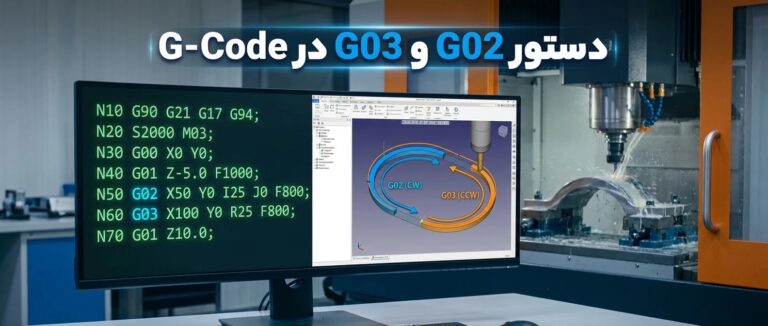
در بیشتر کنترلرها دستور G43 جبران طول ابزار را فعال و G49 آن را لغو میکند. مثلاً G43 H1 یعنی جبران طول مقدار ذخیرهشده برای ابزار شماره یک را اعمال کن. برای شناخت بهتر کدها، آموزش G-Code فارسی را مرور کنید.
روش اول: تنظیم طول ابزار با کاغذ یا فیلر
سادهترین روش تنظیم طول ابزار استفاده از یک تکه کاغذ یا فیلر است. مراحل:
- ابزار را ببندید و اسپیندل را خاموش نگه دارید.
- یک کاغذ نازک یا فیلر ۰٫۱ میلیمتری روی سطح قطعه بگذارید.
- محور Z را با سرعت کم پایین بیاورید تا کاغذ با کشیدن دست بهسختی حرکت کند.
- مختصات Z را صفر کنید و ضخامت کاغذ را در نظر بگیرید.
این روش برای کارگاههای کوچک و دستگاههای بدون سنسور مناسب است، اما دقت آن به حس اپراتور وابسته است و برای تنظیم طول ابزار دقیق و چندابزاره توصیه نمیشود.
روش دوم: تنظیم طول ابزار با صفحه تاچ (Touch Plate)
صفحه تاچ یک صفحه رسانا با ضخامت مشخص است که با کابل به ورودی پروب کنترلر وصل میشود. هنگام تماس ابزار با صفحه، مدار بسته میشود و کنترلر لحظه تماس را ثبت میکند. مزایای این روش تنظیم طول ابزار:
- دقت بالاتر از روش کاغذ
- تکرارپذیری خوب
- قابلیت اجرا با ماکرو یا سیکل خودکار
ضخامت صفحه را باید در تنظیمات وارد کنید تا صفر Z روی سطح قطعه قرار بگیرد، نه روی صفحه. برای شناخت انواع سنسورهای تماس، مقاله بررسی انواع سنسورهای تماس سطح و کاربرد آنها را ببینید.
روش سوم: سنسور ثابت طول ابزار (Tool Setter)
در دستگاههایی که چند بار ابزار عوض میشود، سنسور ثابت روی میز نصب میشود. هنگام تنظیم طول ابزار دستگاه ابزار را به موقعیت سنسور میبرد، آهسته پایین میآید و پس از تماس، طول را محاسبه و ذخیره میکند. مراحل کلی:
- موقعیت سنسور را یکبار با ابزار مرجع کالیبره کنید و ارتفاع آن را ثبت نمایید.
- برای هر ابزار جدید، سیکل اندازهگیری را اجرا کنید.
- اختلاف ارتفاع با ابزار مرجع بهعنوان TLO ذخیره میشود.
- پس از تعویض، با
G43جبران را فعال کنید.
این روش تنظیم طول ابزار سریع، تکرارپذیر و مناسب تولید سری است. برای دقت بیشتر، سنسور را در محلی دور از براده و مایع خنککاری نصب کنید.
روش چهارم: تنظیم طول ابزار خارج از دستگاه (Presetter)
در برخی کارگاههای حرفهای، ابزارها بیرون از دستگاه با ابزار اندازهگیری مخصوص سنجیده میشوند و عدد طول در جدول ابزار وارد میشود. مزیت این روش تنظیم طول ابزار آن است که دستگاه در حین اندازهگیری متوقف نمیماند. در مقابل، به ابزار نگهدار یکسان و تکرارپذیر نیاز دارد.
مراحل عملی تنظیم طول ابزار روی دستگاه چندابزاره
فرض کنید سه ابزار با طولهای متفاوت دارید. روند معمول تنظیم طول ابزار چنین است:
- ابزار شماره ۱ را ببندید و صفر Z قطعه را با آن تعریف کنید.
- طول ابزار اول را با سنسور اندازه بگیرید و بهعنوان مرجع ثبت کنید.
- ابزار شماره ۲ را ببندید و با همان سنسور اندازه بگیرید.
- اختلاف طول را در جدول ابزار برای شماره ۲ بنویسید.
- برای ابزار سوم هم همین کار را تکرار کنید.
- در برنامه، قبل از هر ابزار از
G43 Hnاستفاده کنید.
پس از این مراحل تنظیم طول ابزار برای هر ابزار کامل است و صفر قطعه برای همه ابزارها یکسان عمل میکند. در پایان کار برنامه، G49 را برای لغو جبران بنویسید.
نقش پستپروسسور و CAM در تنظیم طول ابزار
نرمافزار CAM باید شماره ابزار و دستور جبران را در کد وارد کند. اگر پستپروسسور اشتباه تنظیم شده باشد، تنظیم طول ابزار در کنترلر هرچقدر هم دقیق باشد، خروجی نادرست خواهد بود. بررسی کنید که:
- دستور
M6وTبهدرستی تولید شود. - در ابتدای هر ابزار،
G43 Hبا شماره درست نوشته شود. - واحد عددی با واحد کنترلر یکی باشد.
مطالب پست پروسسور چیست و CAD/CAM چیست برای این بخش مناسباند.
خطاهای رایج در تنظیم طول ابزار
این اشتباهات بیشترین آسیب را در تنظیم طول ابزار ایجاد میکنند:
- بستن نادرست ابزار: وقتی ابزار در کلت جابهجا شود، طول واقعی تغییر میکند و تنظیم طول ابزار قبلی بیاعتبار است.
- فراموش کردن ضخامت صفحه تاچ: باعث میشود صفر Z بالاتر از سطح واقعی باشد.
- سرعت تماس زیاد: سرعت بالا هنگام تماس با سنسور باعث خطای اندازهگیری یا آسیب سنسور میشود.
- نبود تمیزی: براده یا گرد و غبار روی سنسور یا سطح قطعه، تنظیم طول ابزار را منحرف میکند.
- فراموشی لغو جبران: فعال ماندن
G43در برنامه بعدی میتواند ابزار را به سطح بکوبد.
اثر اسپیندل و ابزارگیر بر تنظیم طول ابزار
لنگی اسپیندل یا کلت فرسوده باعث میشود نوک ابزار هنگام چرخش از حالت ساکن متفاوت باشد. بنابراین در تنظیم طول ابزار بهتر است وضعیت اسپیندل و کلت را هم بسنجید. شناخت ساختار اسپیندل را از مقاله اسپیندل CNC چیست دنبال کنید. اگر لرزش ابزار مشاهده میکنید، علت لرزش دستگاه CNC را نیز بررسی کنید.
تنظیم طول ابزار روی سطوح ناهموار
وقتی سطح قطعه تخت نیست (مثلاً چوب خمیده یا ورق فلزی تابدار)، تنظیم طول ابزار و صفر Z در یک نقطه کافی نیست. در این حالت از اسکن سطح و جبران ارتفاع استفاده میشود. اطلاعات این روش را در اسکن سطح و انطباق مسیر ابزار در دستگاه بخوانید.
نگهداری و کالیبراسیون سنسور برای تنظیم طول ابزار دقیق
سنسورها هم فرسوده میشوند. برای حفظ دقت تنظیم طول ابزار این نکات را رعایت کنید:
- هر چند هفته یکبار سنسور را با ابزار مرجع و کولیس کنترل کنید.
- سطح سنسور را با پارچه تمیز و بدون مایع خنککاری نگه دارید.
- اتصال کابل سنسور را محکم کنید؛ نویز روی سیگنال تماس باعث تماس کاذب میشود.
- در صورت برخورد شدید، حتماً ارتفاع سنسور را دوباره کالیبره کنید.
تنظیم طول ابزار و سایش ابزار
ابزار با ادامه کار فرسوده میشود و طول آن کمی کم میشود. در تولید سنگین، تنظیم طول ابزار باید دورهای تکرار شود یا سیستم اندازهگیری خودکار قبل از هر قطعه اجرا شود. این کار همچنین شکستن ابزار را زودتر نشان میدهد؛ مثلاً اگر طول اندازهگیریشده ناگهان کمتر شود، ابزار شکسته است. برای افزایش سرعت بدون افت کیفیت، چگونه سرعت برش CNC را افزایش دهیم را بخوانید.
نکات ایمنی هنگام تنظیم طول ابزار
- هنگام تماس با سنسور، اسپیندل را خاموش کنید.
- سرعت حرکت Z در سیکل تنظیم طول ابزار را کم نگه دارید.
- همیشه یک تست در هوا بدون قطعه انجام دهید.
- دست خود را در محدوده حرکت ابزار قرار ندهید.
رعایت این نکات مخصوصاً برای اپراتورهای تازهکار ضروری است؛ اپراتور CNC چه چیزهایی باید بداند نکات تکمیلی دارد.
مثال عملی تنظیم طول ابزار
فرض کنید ابزار اول یک فرز ۶ میلیمتری و ابزار دوم یک فرز V با بیرونزدگی ۸ میلیمتر بیشتر است. پس از تنظیم طول ابزار با سنسور، کنترلر برای ابزار اول مقدار صفر (مرجع) و برای ابزار دوم مقدار ۸- میلیمتر ثبت میکند. وقتی برنامه ابزار دوم را فراخوانی میکند و G43 H2 فعال میشود، کنترلر محور Z را بهاندازه همین اختلاف جبران میکند و عمق برش دقیقاً مطابق طراحی خواهد بود.
اگر این مرحله از تنظیم طول ابزار انجام نشود، فرز V در همان ارتفاع قبلی عمل میکند و ممکن است ۸ میلیمتر عمیقتر یا کمعمقتر برش بزند. چنین خطایی در کارهای حکاکی ظریف یا قطعات گرانقیمت غیرقابل جبران است. به همین دلیل مراحل تنظیم طول ابزار را بهصورت یک روال ثابت در کارگاه مکتوب کنید و همه اپراتورها از آن پیروی کنند. در پایان هر شیفت، مقادیر جدول ابزار را ثبت و بررسی کنید.
پرسشهای متداول درباره تنظیم طول ابزار
بهترین روش تنظیم طول ابزار کدام است؟
برای دقت بالا و تکرارپذیری، استفاده از سنسور ثابت یا پروب بهترین است. روش کاغذ فقط برای کارهای ساده مناسب است.
آیا برای هر بار تعویض ابزار باید دوباره تنظیم کرد؟
بله، مگر اینکه از جدول ابزار و جبران ذخیرهشده استفاده کنید و ابزار دقیقاً در همان موقعیت بسته شود. در عمل برای اطمینان بیشتر، تنظیم طول ابزار را بعد از هر بار باز و بستن مجدد انجام دهید.
تفاوت صفر قطعه با تنظیم طول ابزار چیست؟
صفر قطعه نقطه مبدأ روی قطعه است، اما تنظیم طول ابزار تفاوت طول هر ابزار را نسبت به مرجع جبران میکند. هر دو برای عمق دقیق لازماند.
جمعبندی
تنظیم طول ابزار پایهی دقت در عمق برش و ایمنی ابزار و قطعه است. چه با کاغذ کار کنید و چه با سنسور خودکار، نکته اصلی تکرارپذیری و ثبت درست مقادیر است. با انتخاب روش مناسب، تنظیم صحیح پستپروسسور و کنترل دورهای سنسور، میتوانید تنظیم طول ابزار را سریع و بدون خطا انجام دهید. برای مشاوره درباره تجهیزات و کنترلر مناسب این کار، با تیم رادونیکس تماس بگیرید.