
نویسنده: نیما راد | شرکت رادونیکس (رادنیک اتوماسیون)
فهرست مطالب
- ایمنی و استانداردهای کارگاهی
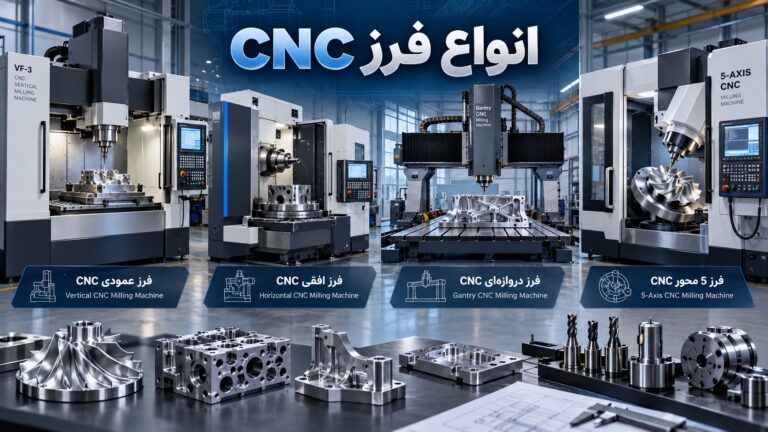
- شناخت دستگاه و اجزای اصلی CNC
- مفاهیم حیاتی مختصات و آفستها
- نقشهخوانی و تلرانس
- ابزارشناسی و انتخاب ابزار
- مبانی سرعت/پیشروی و منطق برادهبرداری
- اصول برنامه و G-code در حد اپراتوری
- ستاپ و فیکسچرینگ
- اجرای ایمن برنامه و کنترل فرآیند
- اندازهگیری و کنترل کیفیت
- عیبیابی رایج
- نگهداری روزانه/هفتگی در حد اپراتور
- مهارتهای نرم و حرفهایگری اپراتور
- چکلیستهای آماده برای استفاده
اپراتور CNC فقط «دکمهزن» نیست؛ او مسئول تبدیل نقشه و برنامه به قطعهی سالم، دقیق و قابل تکرار است. یعنی باید همزمان روی ایمنی، ستاپ صحیح، کنترل کیفیت، پایش فرآیند، نگهداری اولیه دستگاه و ارتباط با برنامهنویس/سرپرست مسلط باشد.
1. ایمنی و استانداردهای کارگاهی؛ اولویت شماره یک اپراتور CNC
اپراتور باید اینها را به عادت روزانه تبدیل کند:
- PPE: عینک ایمنی، کفش ایمنی، گوشی محافظ، دستکش فقط در زمان جابهجایی (نه هنگام نزدیک شدن به ابزار گردان).
- خطرات رایج: پرتاب براده، گیرکردن لباس/مو به اسپیندل، شکست ابزار، پاشش کولانت، قطعهی شلشده داخل فیکسچر.
- قفل و برچسب (LOTO) هنگام سرویس/نظافت جدی.
- قوانین نزدیک شدن به قطعه: هیچوقت دست داخل منطقهی حرکت محورها در حالت اتوماتیک؛ پاککردن براده فقط با برس/قلاب، نه با دست.
- شناخت کلیدهای اضطراری و اینترلاکها: E-Stop، Door Interlock، Feed Hold، Reset و منطق عملکردشان.
2. شناخت دستگاه و اجزای اصلی CNC
اپراتور باید بداند هر بخش چه میکند و نشانهی خرابیاش چیست:
- محورها و سیستم حرکت (X/Y/Z و در صورت وجود A/B/C)
- اسپیندل (RPM، گشتاور، صداهای غیرعادی، گرمشدن)
- سروو/استپر و انکودرها؛ آلارمهای Follow Error، Overload
- کولانت و روانکار؛ سطح، غلظت، گرفتگی فیلتر، نازلها
- پنوماتیک/هیدرولیک (در صورت وجود) برای کلمپها و تعویض ابزار
- ابزارگیر ATC؛ ترتیب ابزارها، سنسورها، خطاهای تعویض
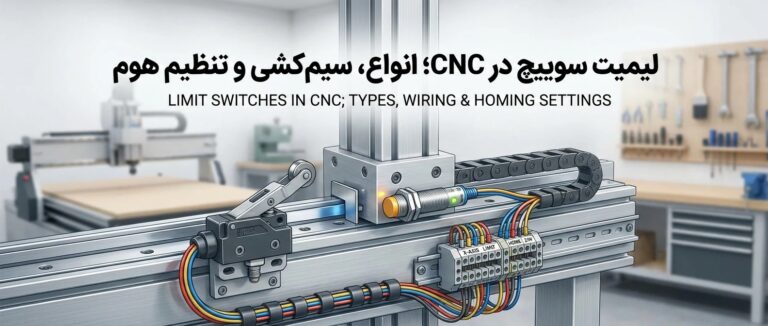
- لیمیتها و هوم (Home/Reference): مفهوم رفتن به مرجع، Limit سوئیچ، Soft Limit
3. مفاهیم حیاتی مختصات و آفستها
این بخش جایی است که اکثر خطاهای پرهزینه رخ میدهد. اپراتور باید دقیقاً تفاوت اینها را بفهمد و چک کند:
- مختصات ماشین (Machine Coordinate) در مقابل مختصات قطعه (Work Coordinate)
- صفر قطعه و آفستهای G54…G59 یا Work Offsetهای معادل
- طول ابزار (Tool Length Offset / H) و شعاع ابزار (Cutter Comp / D)
- مفهوم Z مثبت/منفی و خطرات اشتباه جهت محور Z
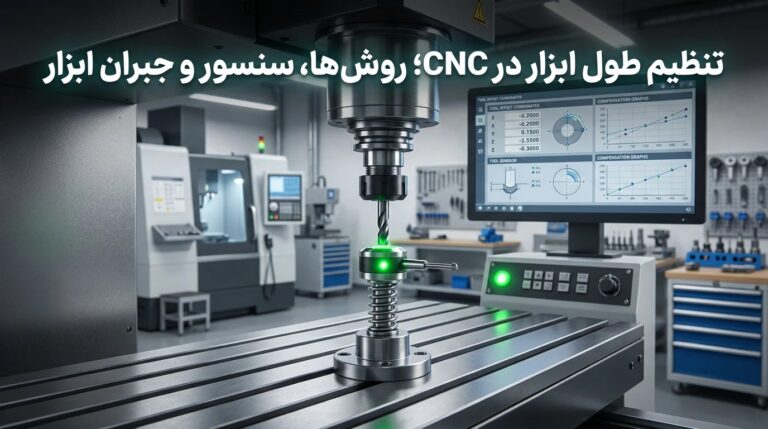
- روشهای تعیین صفر: لبهی قطعه، سنبه/پروب، فیلر، ابزار اندازهگیری، صفحهی سنسور ابزار
نکته عملی: بسیاری از تصادفها از این ۳ مورد میآیند: G54 اشتباه، طول ابزار اشتباه، Z صفر اشتباه.
4. نقشهخوانی و تلرانس
اپراتور برای تحویل قطعه قابل قبول باید حداقلهای نقشهخوانی را بداند:
- ابعادگذاری، مبناها (Datum)، تلرانسها (±، H7/g6 و…)
- زبری سطح (Ra)، پخ/فیله، رزوهها و استانداردهای رایج
- GD&T پایه (حداقل: تختی، عمود بودن، هممحوری، موقعیت)
- تشخیص «ابعاد بحرانی» که باید در حین کار کنترل شوند
5. ابزارشناسی و انتخاب ابزار (Tooling)
دانستنیهای ضروری برای اپراتور CNC در این حوزه عبارتاند از:
- انواع ابزار: Endmill، Drill، Reamer، Tap، Insert/Turning Tools (در تراش)، ابزار فرم و…
- جنسها: HSS، Carbide، پوششها (TiAlN) و کاربرد کلی آنها
- نگهدارندهها: کولت، هیدرولیک، اسپیندل مخروطی (BT/HSK) و مفهوم Runout
- طول بیرونزدگی ابزار و اثر آن روی لرزش و شکست
- علائم سایش ابزار: لبپریدگی، تغییر رنگ، صدای جیغ، افزایش بار اسپیندل، بد شدن سطح
6. مبانی سرعت/پیشروی و منطق برادهبرداری (Feeds & Speeds)
اپراتور باید بتواند «منطقی» تصمیم بگیرد و فقط عدد حفظ نکند:
- تفاوت Feed (mm/min) و Feed per Tooth (Chip Load)
- اثر پارامترها:
- RPM بالا + Feed کم ⇒ براده نازک، سایش/حرارت
- Feed بالا + DOC زیاد ⇒ بار زیاد، شکست ابزار/لرزش
- عوامل مؤثر: جنس قطعه، قطر ابزار، تعداد لبه، استحکام فیکسچر، طول ابزار، کولانت
- علائم تنظیم نادرست: Chatter (لرزش موجدار)، Built-up edge، سطح مات/سوخته، برادههای پودری یا خیلی آبی
7. اصول برنامه و G-code در حد اپراتوری
اپراتور لازم نیست برنامهنویس کامل باشد، اما باید بتواند برنامه را بخواند، راستیآزمایی کند و ایمن اجرا کند:
- مفهوم دستورات Modal و اینکه برخی کدها تا تغییر بعدی فعال میمانند
- خطوط ایمنی ابتدایی (Safety Line) و معنی حالتها
- کدهای رایج:
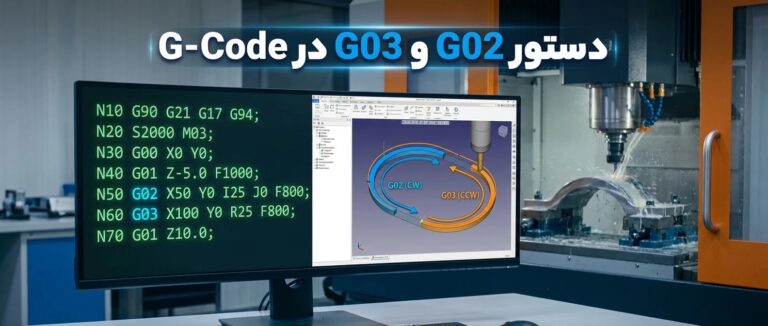
- حرکات: G0/G1/G2/G3
- صفحهها: G17/G18/G19
- واحد: G20/G21
- آفستها: G54…
- جبران ابزار: G41/G42/G40
- چرخههای سوراخکاری (در صورت استفاده)
- M-codeهای اصلی (اسپیندل، کولانت، توقفها)
- توانایی پیدا کردن سریع: اولین حرکت Z، اولین نزدیکشدن به قطعه، ابزارها، نقاط توقف، ماکروها/زیرروالها
- درک خروجی CAM و مفهوم Post Processor؛ حداقل در حد اینکه «برنامه از کجا آمده و چرا ممکن است متفاوت باشد»
8. ستاپ و فیکسچرینگ (Workholding)؛ ستون دقت و تکرارپذیری
دانستههای کلیدی اپراتور CNC در این بخش:
- انواع فیکسچر: گیره، کلمپ، فیکسچر اختصاصی، وکیوم (چوب/کامپوزیت)، سهنظام/چهارنظام (تراش)
- اصول:
- سه نقطه تکیهگاه، جلوگیری از تاب، مسیر خروج براده
- اطمینان از عدم برخورد ابزار با کلمپ/گیره
- کنترل گشتاور بستن و تکرارپذیری
- تراز و همراستایی: موازی بودن با محور، شیمگذاری در صورت نیاز
- جلوگیری از خطای انسانی: شمارهگذاری فیکسچر/ابزار/پوزیشنها، چکلیست ستاپ
9. اجرای ایمن برنامه و کنترل فرآیند
روال حرفهای اجرای کار برای اپراتور CNC:
- بررسی برنامه و ابزارها (ابزار درست در جای درست، طول/قطر درست)
- Dry Run / Simulation در ارتفاع امن Z بالا
- اجرای مرحلهای: Single Block + Feed Override پایین
- بررسی اولین قطعه (First Article) و ثبت نتایج
- پایش حین تولید:
- صدای برش، بار اسپیندل، وضعیت کولانت، شکل براده
- کنترل دورهای ابعاد بحرانی (مثلاً هر ۵ یا ۱۰ قطعه)
10. اندازهگیری و کنترل کیفیت (QC برای اپراتور)
ابزارهای رایج و توانایی لازم:
- کولیس، میکرومتر، ساعت اندیکاتور، گیج عمق، گیج رزوه، بلوک مرجع
- اصول اندازهگیری: تمیزی سطوح، دمای قطعه، فشار دست، تکرارپذیری
- ثبت داده: گزارش ابعادی، اصلاحات آفست (Wear Offset) با منطق مشخص
- درک تفاوت «اصلاح آفست» با «دستکاری برنامه» (بهخصوص در تولید سری)
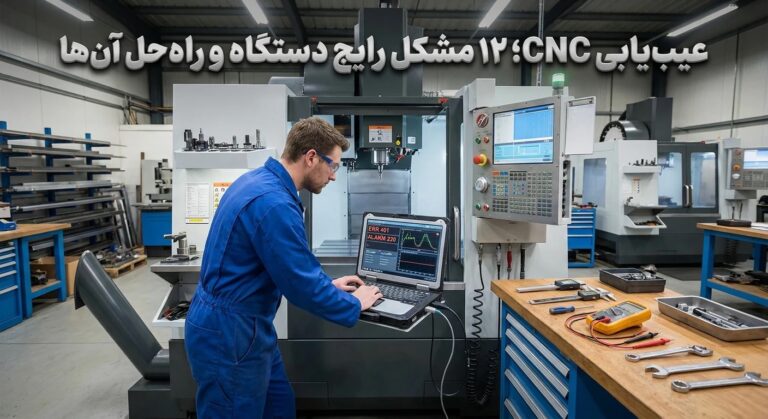
11. عیبیابی رایج (Troubleshooting) با نگاه علت-معلولی
چند مشکل پرتکرار و مسیر تشخیص:
- خطای ابعادی ثابت در همه قطعات: صفر قطعه اشتباه، آفست اشتباه، ابزار اشتباه، خطای نقشه/برنامه
- خطای ابعادی که با زمان بدتر میشود: سایش ابزار، گرمشدن، شلشدن فیکسچر، تغییر غلظت کولانت
- لرزش (Chatter): طول ابزار زیاد، RPM نامناسب، فیکسچر ضعیف، DOC زیاد، ابزار کند
- سطح بد/پلیسه زیاد: ابزار کند، پارامتر نامناسب، خروج براده ضعیف، کولانت ناکافی
- شکست ابزار: برخورد، پیشروی زیاد، خروج براده بد، گیره شل، مسیر اشتباه
12. نگهداری روزانه/هفتگی در حد اپراتور
هدف: جلوگیری از توقف تولید و حفظ دقت دستگاه.
- روزانه: تمیزکاری براده، چک کولانت، چک فشار هوا، چک صدا/لرزش غیرعادی
- هفتگی: تمیزکردن فیلترها، چک نازلها، بررسی نشتیها، تمیزکاری سنسورها
- دورهای (با هماهنگی تعمیرات): روانکاری محورها، بکلش/لقی، دقت هوم، سرویس اسپیندل/ATC
13. مهارتهای نرم و حرفهایگری اپراتور
- ارتباط دقیق با برنامهنویس: گزارش «کجا، با چه ابزار، در چه مرحلهای» مشکل رخ داده
- نظم کارگاهی (5S)، برچسبگذاری ابزارها، کنترل موجودی ابزار مصرفی
- مستندسازی: ثبت تغییر آفستها، ابزار تعویضشده، علت توقفها
- مدیریت ریسک: وقتی مطمئن نیستید، اجرای برنامه با شرایط ایمن (Feed کم، Single Block، Z امن)
14. چکلیستهای آماده برای استفاده
چکلیست قبل از شروع شیفت
- دستگاه هوم شده و آلارم ندارد
- کولانت/هوا/روانکاری OK
- ابزارها مطابق لیست برنامه در جای درست هستند
- آفستهای G54… و طول ابزارها بررسی شده
- فیکسچر محکم و مسیر برخورد ندارد
چکلیست اجرای اولین قطعه
- Dry Run در Z امن
- Single Block برای نزدیکشدن اول
- کنترل اولین ابعاد بحرانی و ثبت نتیجه
- تنظیم Wear Offset در صورت مجاز بودن
چکلیست پایان شیفت
- تمیزکاری و جمعآوری براده
- ثبت گزارش تولید/کیفیت/آلارمها
- آمادهسازی ابزارهای مصرفی برای شیفت بعد